

يتم تصنيع الأنابيب ERW (الملحومة بالمقاومة الكهربائية) على البارد- لتشكيل شريط فولاذي مسطح في شكل أسطواني ولحام الحواف معًا باستخدام المقاومة الكهربائية. يتم تصنيع الأنابيب SMLS (غير الملحومة) عن طريق ثقب قطعة صلبة وسحبها أو دحرجتها في أنبوب مجوف بدون أي لحام.
تعد أنابيب المتفجرات من مخلفات الحرب (ERW) أكثر فعالية من حيث التكلفة-ومتوفرة بأقطار أكبر مع تحكم أكثر إحكامًا في سمك الجدار، مما يجعلها مثالية لتطبيقات الضغط الهيكلي والمائي والمنخفض-إلى-الضغط المتوسط. لا تحتوي أنابيب SMLS على وصلة لحام، ومعدلات ضغط أعلى، ومقاومة فائقة للتآكل في منطقة التماس، مما يجعلها الاختيار الإلزامي للضغط العالي-، ودرجة الحرارة العالية-، وتطبيقات الخدمة الحرجة.
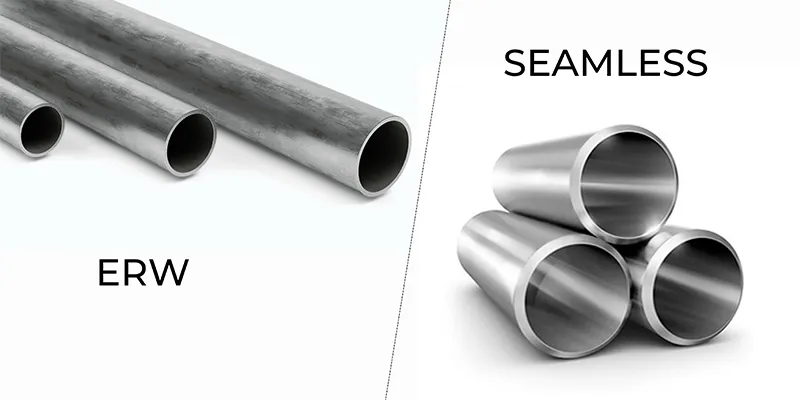
أنابيب الصلبهي واحدة من أهم المكونات الأساسية في الصناعة الحديثة. فهو يحمل الماء والنفط والغاز والمواد الكيميائية والبخار عبر آلاف الكيلومترات من خطوط الأنابيب وأنظمة العمليات. تهيمن طريقتان للتصنيع على السوق: اللحام بالمقاومة الكهربائية (ERW) والسلس (SMLS). قد يؤدي اختيار النوع الخاطئ إلى فشل مبكر أو حوادث تتعلق بالسلامة أو نفقات غير ضرورية. توفر هذه المقالة مقارنة شاملة مبنية على البيانات-لمساعدة المهندسين ومديري المشتريات ومالكي المشروعات في اتخاذ القرار الصحيح.
كيف يتم تصنيع أنابيب المتفجرات من مخلفات الحرب
عملية تصنيع المتفجرات من مخلفات الحرب
يبدأ أنبوب ERW كشريط فولاذي مسطح (سكيلب أو ملف) يتم فكه وتسويته وتغذيته في مطحنة التشكيل. يتم تشكيل الشريط تدريجيًا على شكل أسطوانة مستديرة من خلال سلسلة من الحوامل الدوارة. يتم بعد ذلك تسخين حواف الشريط المُشكَّل لتشكيل -درجة حرارة اللحام (حوالي 1300-1400 درجة مئوية) عن طريق المقاومة الكهربائية (الاتصال بأقطاب النحاس) أو الحث عالي التردد-، ويتم ضغطها معًا تحت ضغط عالٍ لتكوين لحام الحالة الصلبة.
خطوات عملية المتفجرات من مخلفات الحرب (بالترتيب):(1) Steel coil uncoiling and leveling >> (2) Strip edge trimming and cleaning >> (3) Roll forming: V-shape to U-shape to O-shape (round) >> (4) Edge heating by high-frequency induction (HF-ERW) or low-frequency contact (LF-ERW) >>(5) تزوير لحام الضغط:
edges squeezed together at 1300-1400 deg C >> (6) Internal and external weld bead removal (scarfing/trimming) >> (7) Sizing and straightening >> (8) Non-destructive testing (UT/RT of weld seam) >>(9) القطع بالطول والتفتيش
أنواع أنابيب المتفجرات من مخلفات الحرب
|
نوع المتفجرات من مخلفات الحرب |
اختصار |
تكرار |
نطاق الحجم النموذجي |
السمة الرئيسية |
|
مخلفات الحرب القابلة للانفجار ذات التردد العالي- |
HF-المتفجرات من مخلفات الحرب |
200-500 كيلو هرتز |
NPS 1/2 إلى NPS 24 |
الأكثر شيوعًا اليوم؛ منطقة ضيقة متأثرة بالحرارة-(HAZ) |
|
مخلفات الحرب المتفجرة من مخلفات الحرب ذات التردد المنخفض-. |
LF-المتفجرات من مخلفات الحرب |
50-60 هرتز |
مصادر القدرة النووية 1/2 إلى مصادر القدرة النووية 12 |
الطريقة القديمة؛ HAZ على نطاق أوسع، وتم استبداله إلى حد كبير بـ HF-ERW |
|
المنشار الطولي (القوس المغمور) |
LSAW |
غير متوفر (لحام القوس) |
NPS 16 إلى NPS 60+ |
لا يقتصر الأمر على المتفجرات من مخلفات الحرب بشكل صارم ولكنه يستخدم طريقة-اللوحة المسطحة-المشابهة لطريقة-الأنابيب؛ التماس الطولي واحد |
|
المنشار الحلزوني |
سساو / هساو |
غير متوفر (لحام القوس) |
NPS 16 إلى NPS 100+ |
التماس دوامة. هندسة لحام مختلفة ولكن نفس أصل اللوحة-المسطحة |
|
فلاش كهربائي ملحوم |
EFW |
غير متوفر (لحام فلاش) |
NPS 6 إلى NPS 48 |
سلف المتفجرات من مخلفات الحرب؛ عفا عليها الزمن إلى حد كبير. يقتصر على رموز محددة |
المزايا الرئيسية لأنابيب المتفجرات من مخلفات الحرب
فعالة من حيث التكلفة-: تعتبر الأنابيب المتفجرة من مخلفات الحرب أقل تكلفة بنسبة 15-35% من الأنابيب غير الملحومة من نفس الحجم والدرجة نظرًا لسهولة التصنيع وسرعة الإنتاج الأعلى.
تحمل محكم لسمك الجدار: يوفر الشريط المدرفل على البارد - سمكًا أكثر اتساقًا للجدار من الألواح غير الملحومة القائمة على -القضبان المدرفلة على الساخن-.
تشطيب السطح الأملس: السطح الخارجي لأنبوب ERW عادةً ما يكون أكثر سلاسة من السطح السلس، وهو مفيد للطلاء والطلاء.
أقطار أكبر متاحة: يمكن لـ ERW إنتاج NPS 24 (603 مم OD) من الملف، بينما يقتصر استخدام السلس فوق NPS 16 على عدد أقل من المطاحن في جميع أنحاء العالم.
تسليم أسرع: تتمتع مطاحن ERW بسرعات إنتاج أعلى (تصل إلى 100 م/دقيقة)، مما يتيح فترات زمنية أقصر.
القيود الرئيسية لأنابيب المتفجرات من مخلفات الحرب
التماس اللحام:التماس اللحام هو الضعف المتأصل في أنابيب المتفجرات من مخلفات الحرب. على الرغم من أن HF-ERW الحديث ينتج لحامات عالية الجودة-، إلا أن التماس يظل موقعًا محتملاً لـ: (1) عيوب اللحام (نقص الانصهار، والمسامية، والشوائب)؛ (2) التآكل التفضيلي عند خط اللحام؛ (3) انخفاض قوة الكلال في منطقة اللحام؛ (4) تركيز الإجهاد تحت التحميل الدوري.
ضعف اللحام: تتميز HAZ ببنية مجهرية وخصائص تآكل مختلفة عن المعدن الأساسي.
قيود الضغط: تقتصر المتفجرات من مخلفات الحرب بشكل عام على خدمة الضغط من الفئة 300-600؛ غير مناسب للضغط الشديد.
قيود درجة الحرارة: قد يتحلل خط اللحام عند درجات حرارة مرتفعة بسبب نمو حبيبات HAZ.
قيود التعليمات البرمجية: تحظر بعض الرموز مخلفات الحرب من مخلفات الحرب لبعض الخدمات الهامة (على سبيل المثال، قد تتطلب الخدمة الحامضة API 5L PSL-2/PSL-3 سلاسة).
كيف يتم تصنيع الأنابيب SMLS
عملية التصنيع السلسة
يتم إنتاج الأنابيب غير الملحومة من قطع فولاذية مستديرة صلبة. يتم تسخين البليت إلى ما يقرب من 1200-1280 درجة مئوية في فرن دوار، ثم يتم ثقبه بواسطة شياق لتكوين غلاف مجوف. يتم تمديد هذه القشرة وتقليل سمك الجدار من خلال سلسلة من عمليات الدرفلة (طاحونة سدادة مانسمان، مطحنة الشياق، أو مقعد الدفع). يتم بعد ذلك إعادة تسخين الأنبوب الناتج، وتقليصه إلى الأبعاد النهائية في مطحنة التحجيم أو مطحنة تقليل التمدد، ثم تبريده.
خطوات عملية SMLS (بالترتيب):(1) Solid round billet inspection and heating (1200-1280 deg C) >> (2) Piercing: billet pierced by rotating rolls + fixed mandrel to form hollow shell >> (3) Elongation: hollow shell elongated and wall reduced (plug mill or mandrel mill) >> (4) Reheating (for further reduction) >> (5) Sizing / stretch-reducing to final OD and wall thickness >> (6) Cooling on cooling bed >> (7) Heat treatment (normalizing, annealing, or quench + temper as required) >> (8) Straightening, cutting, and inspection >> (9) Non-destructive testing (UT body + ends) >>(10) الاختبار الهيدروستاتيكي والفحص النهائي
طرق الإنتاج السلسة
|
طريقة |
المعروف أيضا باسم |
نطاق الحجم النموذجي |
الميزة الرئيسية |
|
مطحنة مانسمان |
المكونات مطحنة المتداول |
NPS 4 إلى NPS 16، الجدار 4-60 مم |
الطريقة التقليدية نطاق سمك الجدار العالي |
|
مطحنة المندرل |
مطحنة شياق المستمر |
NPS 1 إلى NPS 7-5/8، الجدار 3-25 مم |
سرعة عالية (تصل إلى 1.2 م/ث)؛ شائع لـ OCTG |
|
مطحنة بيلجر |
الحجاج البارد |
NPS 1/2 إلى NPS 10، الجدار 1-40 مم |
العمل باردًا-؛ سطح ممتاز والتسامح |
|
البثق |
قذف ساخن |
NPS 2 إلى NPS 12، الجدار 2-50 مم |
تستخدم لسبائك النيكل والمعادن المتخصصة |
|
أسيل / ثلاثة-لفة |
ثلاثة-ثقب رول + دحرجة |
NPS 2 إلى NPS 8، الجدار 5-60 مم |
متخصص في الحوائط الثقيلة تحسين التركيز |
|
مرسوم على الشياق (DOM) |
الرسم البارد |
NPS 1/2 إلى NPS 6، الجدار 1-12 مم |
التحمل الدقة. تستخدم للهيدروليكية/الميكانيكية |
المزايا الرئيسية لأنابيب SMLS
عدم وجود درزات لحام: يزيل جميع العيوب المتعلقة باللحام-ومناطق الخطر والتآكل والتآكل المفضل في الدرزات.
تصنيف الضغط العالي: سمك الجدار الموحد وغياب التماس يسمح بضغوط عمل أعلى.
أداء فائق في درجات الحرارة العالية-: لا يوجد نمو حبيبات HAZ أو تدهور اللحام في درجات الحرارة المرتفعة.
مقاومة أفضل للتعب: لا يوجد تركيز للضغط عند الدرزة؛ خصائص المواد موحدة حول المحيط.
قبول الكود: مقبول لجميع فئات الخدمة، بما في ذلك الخدمات الأكثر أهمية (النووية، البتروكيماويات، الغاز الحامض).
القيود الرئيسية لأنابيب SMLS
تكلفة أعلى: 15-40% أكثر تكلفة من أنابيب المتفجرات من مخلفات الحرب المكافئة بسبب التصنيع الأكثر تعقيدًا.
قيود الحجم: يتم إنتاج الأنابيب غير الملحومة فوق NPS 16-24 بواسطة عدد أقل من المطاحن في جميع أنحاء العالم؛ يمكن أن يكون التوفر والمهل الزمنية مشكلة.
اختلاف سمك الجدار: تتميز الأنابيب غير الملحومة المدرفلة على الساخن بسمك جدار أوسع من المتفجرات من مخلفات الحرب (عادةً +/-12.5% مقابل +/-10%).
تشطيب السطح: عادةً ما يكون للأنابيب غير الملحومة سطح خارجي أكثر خشونة (يتكون على الساخن) من المتفجرات من مخلفات الحرب، الأمر الذي قد يتطلب تصنيعًا أو طحنًا للتطبيقات المهمة.
المتفجرات من مخلفات الحرب مقابل SMLS: مقارنة فنية شاملة
|
المعلمة |
أنابيب المتفجرات من مخلفات الحرب |
أنابيب SMLS |
|
طريقة التصنيع |
شريط مسطح ملفوف وحواف ملحومة بالمقاومة الكهربائية |
قطعة صلبة مثقوبة وممدودة في أنبوب مجوف |
|
التماس اللحام |
نعم (التماس اللحام الطولي) |
لا (سلس تماما) |
|
المواد الخام |
لفائف/شرائط فولاذية مدلفنة على الساخن-أو باردة- |
الصلبة جولة الصلب الخام |
|
نطاق الحجم (الكربون الصلب) |
NPS 1/2 إلى NPS 24 (OD 21-610 مم) |
NPS 1/8 إلى NPS 24-36 (OD 10-914 مم) |
|
نطاق الحجم (الفولاذ المقاوم للصدأ/النيكل) |
NPS 1/2 إلى NPS 24 (محدود بعرض الملف) |
NPS 1/8 إلى NPS 24-30 (محدودة بقدرة المطحنة) |
|
نطاق سمك الجدار |
0.8 مم إلى 20 مم (عادة) |
1.0 مم إلى 60 مم+ (حسب الطريقة) |
|
التسامح سمك الجدار |
+/- 10% (محكم، من الملف) |
+/- 12.5% (أوسع، من الخام) |
|
التسامح التطوير التنظيمي |
+/- 1% (جيد، من مطحنة التحجيم) |
+/- 1% إلى +/- 12.5% (يختلف حسب المعيار) |
|
الطول (مفرد عشوائي) |
5-7 م (16-24 قدمًا) |
5-7 م (16-24 قدمًا) |
|
الطول (عشوائي مزدوج) |
9-12 م (30-40 قدمًا) |
9-12 م (30-40 قدمًا) |
|
الطول (مخصص) |
ما يصل إلى 18 مترًا للمتفجرات من مخلفات الحرب (ملف-تغذية) |
يقتصر على طول المطحنة (عادة 12-14 م كحد أقصى) |
|
الانتهاء من السطح (معرف) |
أملس (إزالة حبة اللحام عن طريق الوشاح) |
متغير (ساخن-مُشكَّل)؛ قد يكون أكثر خشونة |
|
الانتهاء من السطح (OD) |
ناعم (بارد-متكون من شريط) |
أكثر خشونة (ساخنة-متشكلة)؛ قد يكون لها علامات مطحنة |
|
تصنيف الضغط |
معتدل (محدود بواسطة التماس اللحام) |
عالية (محددة بسمك الجدار فقط) |
|
نطاق درجة الحرارة |
ما يصل إلى 400 درجة مئوية (الفولاذ الكربوني) |
ما يصل إلى 650 درجة مئوية (حسب الدرجة) |
|
مقاومة التآكل |
جيد، ولكن التماس اللحام قد يكون موقع تآكل تفضيلي |
موحدة حول محيط؛ لا مواقع تفضيلية |
|
قوة التعب |
معتدل (تركيز الإجهاد عند خط اللحام) |
عالية (خصائص المواد موحدة) |
|
الخدمة الدورية |
مناسبة للدورات المعتدلة |
ممتاز للخدمة الدورية الشديدة |
|
تجربة الاقتراب من الموت من اللحام |
مطلوب UT/RT للتماس الطولي |
لا يوجد لحام للفحص. الجسم UT/ET |
|
سرعة الإنتاج |
عالية (تصل إلى 100 م/دقيقة لـ HF-ERW) |
منخفض (0.5-2 م/دقيقة لمطحنة التوصيل) |
|
مهلة |
2-6 أسابيع (المخزون متاح) |
4-12 أسبوع (حسب الحجم والدرجة) |
|
التكلفة النسبية (لكل متر) |
1.0x (خط الأساس) |
1.15-1.40x (15-40% قسط) |
|
الرموز الأولية |
أبي 5L، أستم A53، A135، A672، A671، A139 |
أستم A106، A312، A213، A519، أبي 5L، A333 |
درجات ومعايير المواد المطبقة
درجات الصلب الكربوني
|
درجة |
مواصفة |
المتفجرات من مخلفات الحرب متاحة |
الرسائل القصيرة المتاحة |
تطبيق المفتاح |
|
أستم A53 غرام. ب |
أستم A53 |
نعم (النوع هـ) |
نعم (النوع S) |
الأغراض العامة، الهيكلية، الميكانيكية |
|
أستم A106 غرام. ب |
أستم A106 |
لا |
نعم |
خدمة درجة حرارة عالية-(تصل إلى 425 درجة مئوية) |
|
API 5L غرام. ب |
API 5L |
نعم |
نعم |
نقل النفط والغاز |
|
أبي 5L X42-X80 |
API 5L PSL1/2 |
نعم (X42-X70) |
نعم (X42-X80) |
نقل الغاز/الزيت عالي الضغط- |
|
ASTM A333 غرام . 6 |
أستم A333 |
نعم |
نعم |
خدمة درجة حرارة منخفضة-(إلى -45 درجة مئوية) |
|
أستم A335 P1/P5/P9/P11/P22/P91 |
أستم A335 |
لا |
نعم |
-أنابيب طاقة/غلاية ذات درجة حرارة عالية |
|
أستم A135 غرام. أ/ب |
أستم A135 |
نعم |
لا |
المتفجرات من مخلفات الحرب فقط؛ أنبوب كهربائي-انصهار-ملحوم |
|
ASTM A672 (مختلف) |
أستم A672 |
نعم |
لا |
المتفجرات من مخلفات الحرب فقط؛ خدمة الضغط العالي- |
درجات الفولاذ المقاوم للصدأ
|
درجة |
أونس |
مواصفة |
المتفجرات من مخلفات الحرب متاحة |
الرسائل القصيرة المتاحة |
|
TP304/304L |
S30400/S30403 |
أستم A312/A312M |
نعم (A312، A249) |
نعم (A312، A213) |
|
TP316/316L |
S31600/S31603 |
أستم A312/A312M |
نعم (A312، A249) |
نعم (A312، A213) |
|
TP316Ti |
S31635 |
أستم A312/A312M |
نعم |
نعم |
|
TP317/317L |
S31700/S31703 |
أستم A312/A312M |
محدود |
نعم |
|
TP321/321H |
S32100/S32109 |
أستم A312/A312M |
نعم |
نعم |
|
TP347/347H |
S34700/S34709 |
أستم A312/A312M |
محدود |
نعم |
|
TP310S |
S31008 |
أستم A312/A312M |
محدود |
نعم |
|
2205 دوبلكس |
S31803 |
أستم A789/A790 |
محدود |
نعم |
|
2507 سوبر دوبلكس |
S32750 |
أستم A789/A790 |
نادرًا |
نعم |
|
هاستيلوي سي-276 |
N10276 |
أستم B622 |
لا |
نعم |
|
إنكونيل 625 |
N06625 |
أستم B444/B704 |
محدود |
نعم |
|
إنكولوي 800H/800HT |
N08810/N08811 |
أستم B407/B514 |
محدود |
نعم |
المتفجرات من مخلفات الحرب متاحة على نطاق واسع للفولاذ الكربوني الشائع والدرجات المقاومة للصدأ الأوستنيتي (304/316). بالنسبة للسبائك-عالية الأداء (المزدوج، والمزدوج الفائق، وسبائك النيكل) والدرجات المتخصصة ذات درجات الحرارة العالية-، فإن اللحام السلس هو أسلوب الإنتاج السائد أو الوحيد. إذا كانت درجة المادة متاحة فقط بشكل سلس، فهذا يعني أن التحديد قد تم بالفعل.
تقييمات الضغط واعتبارات سمك الجدار

أساسيات حساب الضغط
يتم حساب الضغط التصميمي للأنبوب باستخدام صيغة بارلو (للجدار- الرقيق) أو معادلة لامي (للجدار- السميك). يختلف عامل كفاءة وصلة اللحام (E) بالنسبة للمتفجرات من مخلفات الحرب والـ SMLS:
صيغة بارلو (ASME B31.3):P = (2 x S x E x t) / (D - 2 x t) x F
حيث: P=الضغط التصميمي (بار)، S=الضغط المسموح به (MPa)، E=عامل كفاءة المفصل، t=سمك الجدار (مم)، D=القطر الخارجي (مم)، F=عامل التصميم (0.4-0.72 لكل كود).
E=1.0 لـ SMLS؛ E=0.85 للمتفجرات من مخلفات الحرب (قياسية)، E=1.0 للمتفجرات من مخلفات الحرب مع تجربة الاقتراب من الموت التكميلية.
|
نوع مشترك |
الكفاءة المشتركة (هـ) |
مرجع الكود |
التأثير على الضغط |
|
SMLS (سلس) |
E = 1.0 |
ASME B31.3 الجدول 302.3.4 |
ضغط التصميم الكامل (خط الأساس) |
|
المتفجرات من مخلفات الحرب (قياسية) |
E = 0.85 |
ASME B31.3 الجدول 302.3.4 |
تخفيض الضغط بنسبة 15% مقارنة بـ SMLS |
|
المتفجرات من مخلفات الحرب (مع RT الكامل) |
E = 1.0 |
ASME B31.3 الجدول 302.3.4 |
استعادة الضغط الكامل (يتطلب RT على 100% من اللحامات) |
|
رأى (قياسي) |
E = 0.85 |
ASME B31.3 الجدول 302.3.4 |
تخفيض الضغط بنسبة 15% |
|
SAW (مع RT كامل) |
E = 1.0 |
ASME B31.3 الجدول 302.3.4 |
استعادة الضغط الكامل |
|
مؤخرة الفرن-ملحومة |
E = 0.60 |
ASME B31.3 الجدول 302.3.4 |
تخفيض الضغط بنسبة 40% (نادرًا ما يستخدم) |
مقارنة سمك الجدار لنفس الضغط
لتحقيق نفس ضغط التصميم، يجب أن يكون لأنابيب المتفجرات من مخلفات الحرب جدار أكثر سمكًا من الأنابيب غير الملحومة (عندما يكون E=0.85). والمثال التالي يوضح ذلك:
|
المعلمة |
أنابيب SMLS |
أنبوب المتفجرات من مخلفات الحرب (E=0.85) |
أنبوب ERW (E=1.0 مع RT) |
|
درجة |
API 5L غرام. ب |
API 5L غرام. ب |
API 5L غرام. ب |
|
التطوير التنظيمي |
219.1 ملم (NPS 8) |
219.1 ملم (NPS 8) |
219.1 ملم (NPS 8) |
|
ضغط التصميم |
100 بار |
100 بار |
100 بار |
|
درجة حرارة التصميم |
200 درجة مئوية |
200 درجة مئوية |
200 درجة مئوية |
|
الإجهاد المسموح به (S) |
138 ميجا باسكال |
138 ميجا باسكال |
138 ميجا باسكال |
|
الكفاءة المشتركة (هـ) |
1.0 |
0.85 |
1.0 |
|
سمك الجدار المطلوب |
8.4 ملم (Sch 40=8.2mm OK) |
9.9 ملم (Sch 40=8.2mm غير مناسب، بحاجة إلى Sch 80=12.7mm) |
8.4 ملم (مثل SMLS) |
|
الجدول الفعلي المستخدم |
سك 40 (8.2 ملم) |
Sch 80 (12.7 ملم) أو Sch 40 + RT |
Sch 40 (8.2 ملم) مع RT |
|
الوزن لكل متر |
42.5 كجم/م |
64.6 كجم/م |
42.5 كجم/م + تكلفة RT |
|
تأثير التكلفة |
خط الأساس (1.0x) |
1.52x لكل متر (جدار أكثر سمكًا + أثقل) |
1.10x لكل متر (نفس الجدار + RT) |
سمك الجدار وتأثير التكلفة على المتفجرات من مخلفات الحرب مقابل الأسلحة الصغيرة الحجم عند نفس ضغط التصميم (100 بار، NPS 8، API 5L Gr. B، 200 درجة مئوية). المصدر: ASME B31.3-2022، API 5L-2024، حساب صيغة بارلو.
بالنسبة لنفس ضغط التصميم، تتطلب أنابيب ERW ذات E=0.85 جدارًا أكثر سمكًا بنسبة 15-18% من الأنابيب غير الملحومة. يمكن أن يدفع هذا المتفجرات من مخلفات الحرب إلى الجدول الزمني الأثقل التالي، مما يضيف 50%+ إلى وزن المواد والتكلفة. ومع ذلك، فإن المتفجرات من مخلفات الحرب مع اختبار التصوير الشعاعي بنسبة 100% (RT) تستعيد E=1.0، مما يلغي عقوبة الجدار. المقايضة: جدار أكثر سمكًا مقابل تكلفة RT. بالنسبة للكميات الكبيرة من أنابيب الضغط المتوسط، قد تكون المتفجرات من مخلفات الحرب مع RT أكثر اقتصادا.
أداء التآكل
تآكل التماس اللحام في أنابيب المتفجرات من مخلفات الحرب
تشتمل وصلة اللحام في أنابيب المتفجرات من مخلفات الحرب على منطقة -متأثرة بالحرارة (HAZ) حيث تختلف البنية المجهرية عن المعدن الأساسي. في الفولاذ الكربوني، قد تتمتع المناطق المتضررة من الحرائق بصلابة أعلى وضغط متبقي، مما يجعلها عرضة لما يلي:
التآكل التفضيلي: يتآكل خط اللحام بشكل أسرع من المعدن الأساسي في البيئات المسببة للتآكل.
التكسير الإجهادي بالكبريتيد (SSC): في بيئات كبريتيد الهيدروجين، تكون المناطق الأكثر صلابة في منطقة HAZ أكثر عرضة للتكسير الإجهادي للكبريتيد.
التشقق الناجم عن الهيدروجين (HIC): يحبس خط اللحام المزيد من الهيدروجين أثناء اللحام، مما يزيد من خطر HIC.
تكسير التآكل الإجهادي (SCC): تركز الضغوط المتبقية من اللحام عند خط التماس.
|
بيئة الخدمة |
مستوى مخاطر المتفجرات من مخلفات الحرب |
مستوى مخاطر SMLS |
توصية |
|
مياه صالحة للشرب / مياه الإطفاء |
منخفض (-غير قابل للتآكل) |
قليل |
المتفجرات من مخلفات الحرب مقبولة؛ أكثر اقتصادا |
|
زيت/غاز غير قابل للتآكل (حلو)- |
قليل |
قليل |
المتفجرات من مخلفات الحرب مقبولة؛ تستخدم على نطاق واسع |
|
النفط/الغاز المحتوي على ثاني أكسيد الكربون (الحلو). |
معتدل (التآكل التفضيلي عند التماس) |
قليل |
المتفجرات من مخلفات الحرب مقبولة مع المنع؛ SMLS على المدى الطويل-. |
|
يحتوي على غاز/زيت (حامض) H2S- |
عالية (SSC/HIC عند خط اللحام) |
منخفض (إذا كان متوافقًا مع NACE-) |
يفضل SMLS؛ ERW فقط في حالة اختبار PSL-2/3 وNACE |
|
مياه البحر/ المياه المالحة |
متوسط-مرتفع (تنقر عند التماس) |
معتدل (تأليب موحد) |
يفضل SMLS لـ 316L؛ المتفجرات من مخلفات الحرب مقبولة مع الطلاء |
|
المعالجة الكيميائية (حمض الهيدروكلوريك، H2SO4) |
عالي (هجوم اللحام التفضيلي) |
معتدل (التآكل الموحد) |
الرسائل القصيرة إلزامية؛ استخدام سبائك النيكل |
|
بخار بدرجة حرارة عالية-(400-600 درجة مئوية) |
معتدل (نمو الحبوب HAZ) |
قليل |
يفضل SMLS؛ قد تواجه المتفجرات من مخلفات الحرب مشكلات زحف عند التماس |
|
الخدمة المبردة (أقل من -46 درجة مئوية) |
معتدل (خطر الكسر الهش عند التماس) |
قليل |
يفضل SMLS؛ المتفجرات من مخلفات الحرب (ERW) فقط في حالة اختبار التأثير الكامل-. |
|
حرارية/ميكانيكية دورية |
عالية (التعب في التماس) |
قليل |
SMLS إلزامي للدورة الشديدة |
تقييم التآكل والمخاطر البيئية للمتفجرات من مخلفات الحرب مقابل أنابيب SMLS. المصدر: NACE SP0472-2023، API 5L-2024 متطلبات PSL، NACE MR0175/ISO 15156-2023، ASME B31.3-2022.
اعتبارات الخدمة الحامضة (H2S).
بالنسبة لخطوط الأنابيب التي تحمل الغاز الحامض أو الزيت الحامض (المحتوي على كبريتيد الهيدروجين)، يحدد API 5L مستويات مواصفات المنتج (PSL) التي تفرض متطلبات اختبار إضافية:
|
مستوى API 5L PSL |
متطلبات المتفجرات من مخلفات الحرب |
متطلبات SMLS |
الفرق الرئيسي |
|
بسل 1 |
قياسي (UT اللحام) |
قياسي (جسم UT) |
الحد الأدنى من الاختبارات الإضافية؛ المتفجرات من مخلفات الحرب مقبولة |
|
بسل 2 |
اختبار تأثير شاربي + DWTT على اللحام + اختبار HIC |
اختبار تأثير شاربي + DWTT |
يجب أن يجتاز لحام المتفجرات من مخلفات الحرب تأثيرًا إضافيًا واختبارات DWTT |
|
بسل 3 |
كل PSL 2 + إمكانية تتبع UT الفردية |
كل PSL 2 + إمكانية تتبع UT الفردية |
كلا النوعين لهما متطلبات صارمة |
|
الخدمة الحامضة (PSL 2/3) |
اختبار HIC/SSC على التماس اللحام إلزامي |
اختبار HIC/SSC على الجسم إلزامي |
يضيف التماس المتفجرات من مخلفات الحرب خطر HIC/SSC؛ أكثر عرضة للفشل في الاختبار |
متطلبات API 5L PSL للمتفجرات من مخلفات الحرب مقابل SMLS في الخدمة الحامضة. المصدر: API 5L-2024، البند 9 (متطلبات PSL)، الملحق H (الخدمة الحامضة).
ملاحظة هامة بشأن المتفجرات من مخلفات الحرب في الخدمة الحامضة:تتطلب الخدمة الحمضية API 5L PSL-2 أن تمر أنابيب المتفجرات من مخلفات الحرب (ERW) باختبارات HIC وSSC على وجه التحديد على وصلة اللحام وHAZ. تعد معدلات فشل أنابيب المتفجرات من مخلفات الحرب في اختبار HIC أعلى بكثير من الأنابيب غير الملحومة لأن خط اللحام يحبس الهيدروجين وله صلابة أعلى. بالنسبة للخدمة الحامضية الحرجة، يحدد العديد من المشغلين الأنابيب غير الملحومة كمسألة تتعلق بالسياسة.
التطبيق-توصيات محددة
|
طلب |
النوع الموصى به |
الدرجة (الدرجات) النموذجية |
الكود/المعيار |
الأساس المنطقي |
|
نقل النفط / الغاز (الحلو) |
المتفجرات من مخلفات الحرب أو SMLS |
API 5L Gr.B، X52-X70 |
API 5L، ASME B31.4/8 |
كلاهما مقبول. تعتبر المتفجرات من مخلفات الحرب أكثر اقتصادية بالنسبة للقطر-الكبير |
|
نقل النفط/الغاز (الحامض، H2S) |
SMLS (مفضل) |
API 5L Gr.B/X52 PSL-2/3 |
أبي 5L، نيس MR0175 |
يعمل نظام SMLS على التخلص من مخاطر اللحام SSC/HIC |
|
نقل / توزيع المياه |
المتفجرات من مخلفات الحرب (المفضل) |
API 5L Gr.B، A53 Gr.B |
عوا D100، ASME B31.1 |
المتفجرات من مخلفات الحرب-فعالة من حيث التكلفة بالنسبة للمياه ذات الضغط المنخفض-. |
|
الحماية من الحرائق / الرش |
المتفجرات من مخلفات الحرب |
A53 ج.ب، A135 ج.ب |
NFPA 13/14، ASTM A135 |
معيار المتفجرات من مخلفات الحرب لأنظمة مياه الحرائق |
|
الهيكلية / تتراكم |
المتفجرات من مخلفات الحرب (المفضل) |
A53 Gr.B، A500 Gr.C |
إيسك، أستم A53 / A500 |
المتفجرات من مخلفات الحرب اقتصادية للأنابيب الهيكلية |
|
عملية الأنابيب (عامة) |
كلاهما؛ SMLS الحرجة |
A106 ج.ب، A312 TP304/316 |
أسم B31.3 |
SMLS للضغط العالي/التآكل؛ المتفجرات من مخلفات الحرب للمنفعة |
|
بخار بدرجة حرارة عالية-(400-650 درجة مئوية) |
SMLS (إلزامي) |
A335 P11, P22, P91 |
أسم B31.1، B31.3 |
SMLS يزيل زحف التماس عند درجة حرارة عالية |
|
غلاية / محطة توليد الكهرباء |
SMLS (إلزامي) |
A335 P91/P92, A213 T91/T92 |
ASME B31.1، BPVC I |
جودة التماس حرجة عند 500-620 درجة مئوية |
|
عملية التكرير (التآكل) |
SMLS (مفضل) |
A312 TP316L، B622 C-276 |
أسم B31.3، نيس |
القضاء على التآكل التفضيلي لدرز اللحام |
|
المعالجة الكيميائية |
SMLS (إلزامية للتآكل) |
A312/A213 TP316L، أ789 2205 |
أسم B31.3 |
SMLS لخدمة الأحماض/المواد الكاوية |
|
في الخارج / تحت سطح البحر |
SMLS (مفضل) |
API 5L X65 PSL-2، A312 316L |
واجهة برمجة التطبيقات 5L، DNV-نظام التشغيل-F101 |
SMLS لمقاومة التعب والخدمة الحامضة |
|
درجة حرارة منخفضة-مبردة |
SMLS (مفضل) |
A333 Gr.6، أ312 304L |
أسم B31.3 |
يعد اختبار التأثير على وصلة اللحام أمرًا بالغ الأهمية بالنسبة للمتفجرات من مخلفات الحرب |
|
هيدروليكي / هوائي |
DOM SMLS (مفضل) |
A519 1026/4140 |
ساي J524، أستم A519 |
مطلوب معرف دقيق؛ يُفضل استخدام DOM السلس |
|
الدوائية / الصحية |
SMLS (إلزامي) |
A269 TP316L، A270 |
ASME BPE، ASTM A269 |
لا التماس اللحام. تجهيزات مدارية- ملحومة |
التطبيق-توصيات محددة بشأن المتفجرات من مخلفات الحرب مقابل أنابيب SMLS. المصدر: ASME B31.1/3-2022، API 5L-2024، NACE MR0175/ISO 15156، DNV-OS-F101، NFPA 13-2025، ممارسات الصناعة.
مقارنة التكلفة

تكلفة المواد حسب الصف والحجم
|
درجة |
الحجم (NPS) |
سعر المتفجرات من مخلفات الحرب (دولار أمريكي/م) |
سعر SMLS (دولار/م) |
سملز بريميوم |
توصية |
|
A53 Gr.B (كربون) |
نبس 6، ش 40 |
$18-25 |
$22-32 |
+15-30% |
المتفجرات من مخلفات الحرب للمنفعة؛ SMLS للعملية |
|
A53 Gr.B (كربون) |
نبس 12، ش 40 |
$35-50 |
$42-60 |
+15-35% |
المتفجرات من مخلفات الحرب اقتصادية؛ SMLS للضغط |
|
API 5L ج.ر.ب |
نبس 8، ش 40 |
$25-35 |
$30-42 |
+15-25% |
معيار المتفجرات من مخلفات الحرب للنفط/الغاز |
|
أبي 5L X52 |
نبس 12، ش 40 |
$40-55 |
$48-68 |
+15-30% |
المتفجرات من مخلفات الحرب تستخدم على نطاق واسع في خطوط الأنابيب |
|
API 5L X65 PSL-2 |
إن بي إس 16، وزن 12 ملم |
$80-110 |
$100-140 |
+15-35% |
المتفجرات من مخلفات الحرب متاحة؛ SMLS للحامض |
|
A312 TP304L (SS) |
NPS 4، Sch 10S |
$45-65 |
$55-80 |
+15-30% |
المتفجرات من مخلفات الحرب مقبولة للضغط المنخفض |
|
A312 TP316L (SS) |
نبس 6، ش 40 |
$85-120 |
$100-145 |
+15-30% |
يفضل SMLS للتآكل |
|
A789 S31803 (دوبلكس) |
NPS 4، Sch 10S |
$120-170 |
$140-200 |
+15-25% |
يفضل SMLS؛ المتفجرات من مخلفات الحرب محدودة |
|
B622 N10276 (C-276) |
NPS 3، Sch 10S |
غير متاح (المتفجرات من مخلفات الحرب غير متوفرة) |
$550-800 |
N/A |
الرسائل القصيرة فقط |
مقارنة تكلفة المواد (2025-2026 تسعير السوق، جنوب شرق آسيا / الشرق الأوسط FOB). المصدر: بيانات مشتريات شركة Jinie Technology، وبيانات أسعار الصلب الدولية MEPS، وتقديرات الصناعة. ملاحظة: تختلف الأسعار بشكل كبير حسب المنطقة وكمية الطلب وظروف السوق.
إجمالي اعتبارات التكلفة المثبتة
تكلفة المواد ليست سوى جزء من المعادلة. تشمل التكلفة الإجمالية للتركيب الأنابيب واللحام وتجربة الاقتراب من الموت والطلاء والخدمات اللوجستية:
|
مكون التكلفة |
المتفجرات من مخلفات الحرب (NPS 8، Sch 40، الكربون) |
SMLS (NPS 8، Sch 40، كربون) |
ملحوظات |
|
مادة الأنابيب |
$25-35/m |
$30-42/m |
SMLS +15-25% قسط |
|
عمالة اللحام |
25-35 دولارًا/مشتركًا |
30-42 دولارًا أمريكيًا / مشترك |
قابلة للمقارنة (نفس WPS لنفس الدرجة) |
|
تجربة الاقتراب من الموت (RT weld vs UT body) |
15-22 دولارًا للمفصل (RT للحام) |
8-14 دولارًا أمريكيًا للمشترك (وحدة الجسم) |
المتفجرات من مخلفات الحرب: التماس RT مطلوب؛ SMLS: الجسم UT |
|
طلاء (3LPE/FBE) |
$8-15/m |
$8-15/m |
نفس التكلفة لنفس OD |
|
اللوجستية (الوزن) |
42.5 كجم/م (Sch 40) |
42.5 كجم/م (Sch 40) |
نفسه لنفس الجدول الزمني |
|
المجموع لكل متر (مثبت) |
$75-105/m |
$80-115/m |
تم تثبيت إجمالي SMLS بنسبة +5-10% |
|
الإجمالي لكل متر (إذا كانت المتفجرات من مخلفات الحرب تحتاج إلى Sch 80) |
90-130 دولارًا للمتر المربع (أنبوب أثقل) |
$80-115/m |
ERW Sch 80 يلغي ميزة التكلفة |
مقارنة إجمالي التكاليف المثبتة (NPS 8، الكربون الصلب، خط أنابيب بطول 100 متر، تسعير 2025-2026). المصدر: تقديرات المقاولين، ومعايير الصناعة، وبيانات مشروع شركة Jinie Technology.
بالنسبة إلى خدمة-الضغط المعتدل وغير- المسببة للتآكل: يبلغ إجمالي تكلفة تركيب أنابيب ERW أقل بنسبة 5-15% من الأنابيب غير الملحومة. بالنسبة لخدمة الضغط العالي التي تتطلب جدارًا أكثر سمكًا: قد تفقد المتفجرات من مخلفات الحرب ميزة التكلفة لأن الجدار السميك يضيف الوزن وتكلفة المواد. عادة ما تكون نقطة التعادل التي يصبح فيها SMLS أكثر اقتصادا حوالي الفئة 300-600 حسب الحجم.
الأسئلة المتداولة (الأسئلة الشائعة)
س1: هل أنابيب المتفجرات من مخلفات الحرب (ERW) آمنة لتطبيقات الضغط العالي-؟
يمكن استخدام أنابيب المتفجرات من مخلفات الحرب (ERW) لتطبيقات الضغط العالي المتوسط- (حتى الفئة 600) عند تصنيعها وفقًا لـ API 5L PSL-2 أو ASTM A672 مع تجربة الاقتراب من الموت الكاملة. ومع ذلك، بالنسبة للفئة 900 وما فوقها، يُفضل أو يلزم استخدام الأنابيب غير الملحومة بشكل عام. يصبح خط اللحام عاملاً مقيدًا عند الضغوط العالية جدًا لأنه يقلل من عامل كفاءة المفصل من 1.0 إلى 0.85، مما يتطلب جدارًا أثقل.
س 2: هل يمكن استخدام أنابيب المتفجرات من مخلفات الحرب في الخدمة الحامضة (H2S)؟
نعم ولكن بشروط. يجب أن يجتاز أنبوب API 5L PSL-2 ERW اختبار HIC وSSC على وجه التحديد على وصلة اللحام وHAZ. يفضل العديد من المشغلين السلس للخدمة الحامضة لأن خط اللحام بطبيعته أكثر عرضة للتكسير المرتبط بالهيدروجين. بالنسبة للخدمة الحامضية الحرجة (H2S أعلى من 2% مول، الضغط العالي)، فإن السلس هو الاختيار القياسي.
س 3: لماذا تعتبر الأنابيب غير الملحومة أكثر تكلفة؟
تعتبر الأنابيب غير الملحومة أكثر تكلفة للأسباب التالية: (1) عملية التصنيع أبطأ وتستهلك قدرًا أكبر من الطاقة-(تسخين قطع الصلب الصلبة، وتمريرات دحرجة متعددة)؛ (2) تتمتع المطاحن غير الملحومة بإنتاجية أقل من مطاحن المتفجرات من مخلفات الحرب؛ (3) تكون تفاوتات سمك الجدار أوسع، وتتطلب المزيد من المواد لنفس الحد الأدنى من الجدار؛ (4) ينتج عدد أقل من المصانع في جميع أنحاء العالم أنابيب غير ملحومة ذات قطر كبير-، مما يحد من المنافسة على العرض. قسط 15-40٪ هو تكلفة إزالة خط اللحام.
س 4: ما هو الحد الأقصى لقطر الأنابيب غير الملحومة؟
تتوفر الأنابيب الفولاذية الكربونية غير الملحومة تجاريًا حتى NPS 36 (914 مم OD)، ولكن التوفر فوق NPS 16 (406 مم OD) يقتصر على المطاحن المتخصصة (Vallourec، Tenaris، JFE، وما إلى ذلك). يمكن أن تتراوح المهل الزمنية لـ NPS 24-36 السلس من 3 إلى 6 أشهر. تتوفر أنابيب المتفجرات من مخلفات الحرب حتى NPS 24 (610 مم OD) من العديد من المطاحن في جميع أنحاء العالم مع فترات زمنية أقصر.
س 5: هل يقلل خط اللحام في أنبوب المتفجرات من مخلفات الحرب من قوته؟
لا تقلل وصلة اللحام من قوة الشد لأنبوب HF-ERW الحديث (اللحام عبارة عن لحام صلب-مصوغ يتطابق مع قوة المعدن الأساسي). ومع ذلك، فإن وصلة اللحام تقلل عامل كفاءة المفصل (E) من 1.0 إلى 0.85 في ASME B31.3، مما يعني أن حساب ضغط التصميم ينتج ضغطًا أقل مسموحًا به ما لم يتم تصوير اللحام شعاعيًا (مما يعيد E إلى 1.0). القلق الحقيقي ليس القوة بل التعب والتآكل وانتشار الشقوق عند التماس.
س 6: هل يمكنني استخدام أنابيب ERW مع طلاء لمنع تآكل التماس؟
نعم. توفر الطلاءات الخارجية (3LPE، FBE، الإيبوكسي) والبطانات الداخلية (ملاط الأسمنت، HDPE) حماية فعالة لدرزة اللحام. إن أنابيب ERW المطلية هي المعيار لأنابيب المياه والنفط والغاز المدفونة. ومع ذلك، يمكن أن يؤدي تلف الطلاء أثناء المناولة أو التثبيت أو التشغيل إلى كشف وصلة اللحام، لذلك لا يزال SMLS مفضلاً للخدمات الأكثر تآكلًا.
س7: ما هي تجربة الاقتراب من الموت المطلوبة لأنابيب ERW مقابل SMLS؟
تتطلب أنابيب المتفجرات من مخلفات الحرب اختبارًا بالموجات فوق الصوتية (UT) أو اختبارًا شعاعيًا (RT) لخط اللحام الطولي وفقًا لمعايير API 5L أو ASTM. قد تكون هناك حاجة إلى اختبار إضافي للجسيمات المغناطيسية (MT) أو السائل المخترق (PT) عند اللحام. يتطلب أنبوب SMLS فحص UT لكامل الجسم (وليس فقط خط التماس) بالإضافة إلى UT لأطراف الأنبوب. يتطلب كلا النوعين اختبارًا هيدروستاتيكيًا وفقًا للمعايير المعمول بها.
س8: ما هو النوع الأفضل للتطبيقات الخارجية؟
بالنسبة لأنابيب العمليات البحرية وخطوط الأنابيب تحت سطح البحر، يفضل استخدام الأنابيب غير الملحومة بشكل عام بسبب: (1) مقاومة فائقة للكلال (لا يوجد وصلة لحام لبدء شقوق الكلال تحت تحميل الأمواج)؛ (2) أداء أفضل في الخدمة الحامضة؛ (3) القضاء على التآكل التفضيلي في بيئات مياه البحر. يتم استخدام أنابيب المتفجرات من مخلفات الحرب في الخارج للتطبيقات الهيكلية وحقن المياه وأنابيب المرافق حيث تكون التكلفة ذات أولوية.


