

الشفة هي أكثر من مجرد موصل أنبوب. في أنظمة الضغط العالي-خطوط أنابيب النفط والغاز ومحطات الطاقة النووية والمفاعلات الكيميائية والبنية التحتية تحت سطح البحر - تعتبر الفلنجة أحد مكونات حدود الضغط الحرجة. اختر طريقة التصنيع الخاطئة، وتتراوح العواقب من التسريبات المكلفة إلى فشل النظام الكارثي.
السؤال المركزي الذي يواجهه المهندسون وأخصائيو المشتريات بسيط بشكل خادع: هل يجب عليك تحديد شفة مزورة أم شفة مصبوبة؟ كلاهما مصنوع من نفس المواد الأساسية. كلاهما يفي بالمعايير الدولية المعترف بها. ولكن يتم تصنيعها من خلال عمليات مختلفة بشكل أساسي والتي تنتج هياكل مجهرية وخصائص ميكانيكية وخصائص أداء مختلفة بشكل قابل للقياس تحت -ضغط مرتفع ودرجة حرارة عالية- وظروف تحميل دوري.
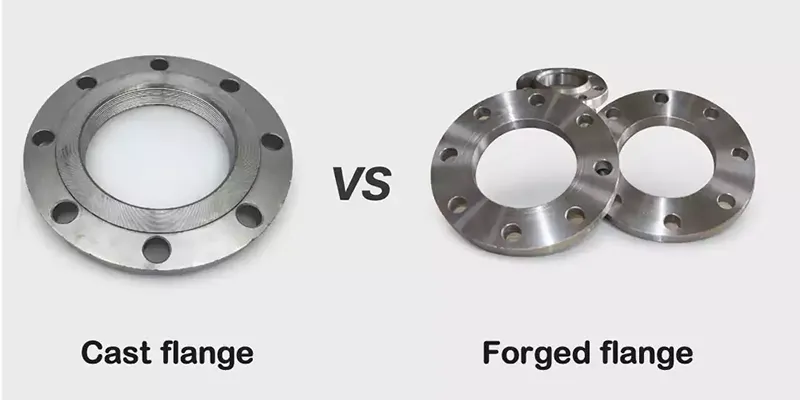
يتخطى هذا الدليل الضجيج من خلال البيانات المقارنة ومواصفات المواد ودراسات الحالة الصناعية وإطار الاختيار الواضح. في النهاية، سيكون لديك الأساس الفني ومعايير القرار التي يجب تحديدهاالشفاهبثقة - ولتبرير هذه المواصفات للعملاء وهيئات التفتيش ومهندسي المشروع.
|
بالنسبة لخدمة الضغط العالي-(الفئة 600 وما فوق)، تعتبر الفلنجات المطروقة هي المعيار الهندسي. إنها توفر باستمرار قوة شد فائقة، ومقاومة للتعب، وصلابة للصدمات مقارنة بالفلنجات المصبوبة ذات التركيبة المكافئة. تعتبر الشفاه المصبوبة مناسبة للخدمة العامة ذات الضغط المنخفض من الفئة 150–300-حيث تكون كفاءة التكلفة والهندسة المعقدة من الأولويات. |
اختلاف عمليات التصنيع
الفرق بين الفلنجة المزورة والشفة المصبوبة لا يبدأ في معمل الاختبار ولكن على أرضية التصنيع. إن فهم كيفية صنع كل منها أمر ضروري لفهم سبب اختلاف أدائها.
تزوير
تزوير هي عملية ميكانيكية حرارية. يتم عادةً تسخين قطعة صلبة من المعدن - تم دحرجتها أو بثقها إلى شكل شبكي قريب من - - ضمن نطاق درجة حرارة العمل الساخنة - للسبيكة (عادةً 1100–1250 درجة للفولاذ الكربوني؛ و1000–1150 درجة للفولاذ المقاوم للصدأ الأوستنيتي) ثم يتم ضغطها أو طرقها أو دحرجتها تحت قوة خاضعة للتحكم. يحقق هذا التشوه الميكانيكي عند درجة حرارة مرتفعة العديد من النتائج المعدنية الهامة:
صقل الحبوب:يؤدي التشوه إلى تفتيت الحبيبات الكبيرة مثل -الصب إلى حبيبات أكثر دقة ومتساوية المحاور، مما يؤدي إلى إنتاج بنية مجهرية متجانسة في جميع أنحاء المقطع العرضي-.
محاذاة تدفق الحبوب:يتبع تدفق الحبوب محيط قالب الحدادة، مما يؤدي إلى إنتاج خطوط ألياف تتماشى مع أقصى اتجاه للضغط - مشابه لنمط الحبوب في الخشب، حيث تكون القوة أكبر على طول الحبوب.
القضاء على المسامية:تعمل قوى الضغط على إغلاق مسام الانكماش والتصليب والفراغات الصغيرة{0}}التي قد تبقى في المادة.
تحسين التضمين:تكون الشوائب غير المعدنية -مستطيلة وموزعة بشكل أكثر تجانسًا بدلاً من تركيزها كمجموعات كبيرة.
صب
يتضمن الصب صهر المعدن الأساسي، وصب السائل أو حقنه في قالب بالشكل المطلوب، وتركه ليصلب. بالنسبة لفلنجات الأنابيب، فإن طرق الصب الأساسية هي صب الرمل (الأكثر شيوعًا للفلنجات الكبيرة) والصب بالطرد المركزي. توفر العملية مرونة هندسية لا مثيل لها - يمكن إنتاج الأشكال المعقدة والأقطار الكبيرة والميزات المتكاملة التي قد تتطلب خطوات متعددة للتزوير والتصنيع في عملية صب واحدة.
ومع ذلك، فإن تصلب المعدن السائل هو عملية غير منتظمة بطبيعتها. تتشكل هياكل الحبوب التغصنية (التي تشبه الشجرة) من جدران القالب إلى الداخل. تحدث تجاويف الانكماش ومسامية الغاز وفصل عناصر صناعة السبائك أثناء تحول المعدن من السائل إلى الصلب. هذه ليست عيوب تصنيع بالمعنى التقليدي - ولكنها خصائص جوهرية لعملية التصلب - ولكنها تنتج بنية مجهرية مختلفة بشكل أساسي مقارنة بالتزوير.
الجدول 1: مقارنة عملية التصنيع - الحدادة مقابل الصب
|
مميزة |
تزوير |
صب |
|
شكل المادة الخام |
قطع صلبة أو شريط أو إزهار (معالج-مسبقًا) |
معدن سائل، يُسكب في القالب |
|
هيكل الحبوب |
دقيق-حبيبات، متساوية المحاور، متجانسة؛ تدفق الحبوب يتبع الشكل |
شجيري (عمودي / متساوي المحاور مختلط) ؛ الحبوب الخشنة مناطق الفصل ممكن |
|
المسامية |
في الأساس لا يوجد عمل ميكانيكي - يزيل الفراغات |
خطر الانكماش المتأصل ومسامية الغاز؛ تدار عن طريق التصميم وعلاج HIP |
|
تعقيد الأبعاد |
محدودة بتكلفة القالب والهندسة؛ يفضل الأشكال الأبسط |
ارتفاع - بالقرب من-صافي الأشكال المعقدة التي يمكن تحقيقها في عملية واحدة |
|
نطاق الحجم |
عادةً DN 15 إلى DN 600 (NPS ½ "إلى 24") |
DN 15 إلى DN 2000+ (NPS ½" إلى 80"+) - ميزة الحجم للفلنجات الكبيرة |
|
الاستفادة من المواد |
مطلوب مخزون كبير من الآلات يبلغ - أقل |
ارتفاع - بالقرب من-الشكل الصافي يقلل من الهدر |
|
الخصائص الميكانيكية |
متفوقة - UTS، والإنتاجية، والتأثير، وقوة التعب |
يعتمد - الأقل إلى المتوسط على جودة الإرسال والمعالجة اللاحقة-. |
|
إمكانية اكتشاف تجربة الاقتراب من الموت |
تدعم البنية الدقيقة المتسقة - الممتازة UT وRT الموثوقين |
يمكن للمسامية المتأصلة - الأكثر تحديًا إخفاء العيوب أو محاكاتها |
|
تكلفة الوحدة (الحجم المقارن) |
ارتفاع تعقيد العملية - وتكاليف القالب ووقت المعالجة |
قالب أقل - أبسط، وتصنيع آلي أقل، وكفاءة عالية في الحجم |
الخواص الميكانيكية
لا تعتمد حالة الفلنجات المطروقة في خدمة الضغط العالي- على النظرية أو التقاليد - بل إنها متجذرة في خصائص ميكانيكية قابلة للقياس والاختبار والمعتمدة والتي تحدد بشكل مباشر قدرة المكون على تحمل الضغط ودورة درجة الحرارة وتحميل الكلال على مدار عمر الخدمة المصمم.
يقارن الجدول التالي الحد الأدنى من الخواص الميكانيكية التي تفرضها مواصفات ASTM الحاكمة لدرجتي شفة الفولاذ الكربوني الأكثر شيوعًا: ASTM A105 (مزورة) وASTM A216 Grade WCB (مصبوب). تمت الموافقة على كلا الدرجتين بموجب ASME B16.5 للفلنجات حتى الفئة 2500.
جدول 2: الحد الأدنى من الخواص الميكانيكية - ASTM A105 (المشكل) مقابل ASTM A216 WCB (المصبوب)، الفولاذ الكربوني
|
الملكية الميكانيكية |
ASTM A105 (مزورة) |
ASTM A216 WCB (مصبوب) |
أهمية لارتفاع الضغط |
|
قوة الشد (دقيقة) |
485 ميجا باسكال (70 كيلو باسكال) |
485 ميجا باسكال (70 كيلو باسكال) |
الحد الأدنى المتساوي؛ تحقق المطروقات عادةً ما بين 550 إلى 650 ميجا باسكال فعليًا |
|
قوة الخضوع (0.2% مقاومة، الحد الأدنى) |
250 ميجا باسكال (36 كيلو باسكال) |
250 ميجا باسكال (36 كيلو باسكال) |
الحد الأدنى المتساوي؛ متوسط المطروقات 290-350 ميجا باسكال فعليًا |
|
استطالة (دقيقة) |
22% |
22% |
الحد الأدنى المتساوي؛ المطروقات عادة 28-35% الفعلية |
|
تقليل المساحة (دقيقة) |
30% |
- (غير محدد) |
ميزة الحدادة: يقيس RA بشكل مباشر السلامة الداخلية واحتياطي الليونة |
|
تأثير شاربي (عند -29 درجة) |
27 J (20 قدمًا · رطل) - اختياري لكل طلب إضافي. |
- (غير مطلوب كمعيار) |
ضروري لخدمة درجات الحرارة المنخفضة-؛ ميزة تزوير كبيرة |
|
الصلابة (الحد الأقصى) |
187 اتش بي دبليو |
- (غير قياسي لـ WCB) |
تنتج عملية الحدادة صلابة ثابتة؛ يختلف الصب حسب سمك القسم |
|
قوة التعب (نموذجية، 10⁷ دورات) |
~210–250 ميجا باسكال (تقديري) |
~150–190 ميجا باسكال (تقديري) |
~25-35% ميزة للمطروقات؛ حاسمة لتطبيقات ركوب الدراجات الضغط |
|
ملاحظة هامة:قد تبدو قيم المواصفات الدنيا كما هو مذكور أعلاه متساوية. ومع ذلك، تظهر قيم الاختبار الفعلي المعتمدة بشكل روتيني أن المطروقات تحقق قوة شد نهائية أعلى بنسبة 15-30% وأداء إجهاد أفضل بكثير من المسبوكات ذات المواصفات المكافئة. بالنسبة لمكونات حدود الضغط، فإن توزيع الخاصية الفعلي - وليس فقط الحد الأدنى - يحدد هامش الأمان. |
خصائص شفة الفولاذ المقاوم للصدأ وسبائك النيكل
بالنسبة للتطبيقات المسببة للتآكل أو درجات الحرارة المرتفعة أو تطبيقات التبريد التي لا يكون فيها الفولاذ الكربوني كافيًا، يتم تحديد فلنجات من الفولاذ المقاوم للصدأ وسبائك النيكل. تكون المقارنة بين المتغيرات المزورة والمصبوبة أكثر وضوحًا في هذه المواد نظرًا لأن تأثيرات فصل السبائك في المسبوكات يتم تضخيمها من خلال المحتوى العالي من السبائك.

الجدول 3: مقارنة درجة شفة الفولاذ المقاوم للصدأ - المزورة مقابل المصبوبة (الدرجات الأوستنيتية)
|
الملكية / الصف |
ASTM A182 F316L (مزورة) |
ASTM A351 CF3M (معادل الصب) |
ASTM A182 F51 دوبلكس (مزور) |
ASTM A995 CD3MN (معادل الصب) |
الأهمية الهندسية |
|
UTS (دقيقة، ميجا باسكال) |
485 |
485 |
620 |
620 |
الحد الأدنى المتساوي؛ عادةً ما تكون القيم الفعلية المزورة أعلى بنسبة 10-20٪ |
|
العائد (0.2%، دقيقة، ميجاباسكال) |
170 |
205 |
450 |
450 |
يلقي CF3M أعلى بشكل مدهش بسبب معالجة المحلول؛ الدرجات المزدوجة متساوية |
|
PREN (اسمي) |
~25 |
~23–25 |
~35 |
~33–35 |
الدرجات المزورة أفضل قليلاً بسبب التوزيع الأكثر اتساقًا للسبائك |
|
تأثير شاربي (-196 درجة) |
مطلوب لكل A182 |
غير موحدة |
ليس الصف المبردة |
ليس الصف المبردة |
مزورة A182 إلزامية للخدمة المبردة |
|
توافق اللحام |
لحامات ذات بنية مجهرية ممتازة - يمكن التنبؤ بها |
يتطلب هيكل الصب المعتدل - التحكم في التسخين المسبق وWPS |
توازن فريت ممتاز يتم التحكم فيه -. |
يتطلب - الجيد مراقبة الجودة بعناية بشأن محتوى الفريت |
ضروري -لحام الخط أثناء التثبيت |
|
خيار علاج الورك |
غير قابل للتطبيق (لا يوجد مسامية) |
يعمل - المتوفر على تحسين خصائص الإرسال بشكل ملحوظ |
لا ينطبق |
متاح للخدمة الحرجة |
يقوم HIP بإغلاق المسامية في المسبوكات لكنه يضيف تكلفة تتراوح بين 15-25% |
الضغط-تقييمات درجة الحرارة
يحدد ASME B16.5 تقييمات درجة حرارة الضغط (P-T) للفلنجات من خلال الفئة 150 إلى الفئة 2500، والتي يتم تنظيمها حسب مجموعة المواد. يمكن نظريًا تصنيف كل من الفلنجات المطروقة والمصبوبة لنفس تصنيفات الفئة - ولكن الضغط المسموح به عند درجة حرارة معينة يعكس خصائص المادة للدرجة المحددة، وليس طريقة التصنيع.

يعرض الجدول التالي تقييمات الضغط ASME B16.5 لمجموعة المواد 1.1 (والتي تتضمن كلاً من الفولاذ الكربوني المصبوب ASTM A105 وASTM A216 WCB) لتوضيح أن فئة التصنيف وحدها لا تكشف عن طريقة التصنيع - ولهذا السبب يعد تحديد درجة ASTM وطريقة التصنيع بشكل صريح في طلبات الشراء أمرًا ضروريًا.
الجدول 4: ASME B16.5 الضغط - تقييمات درجة الحرارة - مجموعة المواد 1.1 (الفولاذ الكربوني: A105 مزورة / A216 WCB Cast)
|
درجة حرارة |
فئة 150 |
فئة 300 |
فئة 600 |
فئة 900 |
فئة 1500 |
فئة 2500 |
|
-29 إلى 38 درجة (-20 إلى 100 درجة فهرنهايت) |
19.8 بار |
51.1 بار |
102.1 بار |
153.2 بار |
255.3 بار |
425.5 بار |
|
100 درجة (212 درجة فهرنهايت) |
19.2 بار |
49.6 بار |
99.3 بار |
148.9 بار |
248.2 بار |
413.7 بار |
|
200 درجة (400 درجة فهرنهايت) |
17.7 بار |
45.1 بار |
90.2 بار |
135.4 بار |
225.6 بار |
376.0 بار |
|
300 درجة (600 درجة فهرنهايت) |
15.8 بار |
41.4 بار |
82.7 بار |
124.1 بار |
206.8 بار |
344.7 بار |
|
400 درجة (750 درجة فهرنهايت) |
13.8 بار |
38.0 بار |
75.8 بار |
113.8 بار |
189.6 بار |
316.0 بار |
|
454 درجة (850 درجة فهرنهايت) |
12.1 بار |
31.4 بار |
62.8 بار |
94.3 بار |
157.1 بار |
261.9 بار |
|
الرؤية الأساسية لمواصفات-الضغط العالي:في حين تم تصنيف كل من الشفاه المصبوبة A105 وA216 WCB بشكل مماثل من قبل ASME B16.5 لنفس الفئة، فإن هامش الأمان ضمن هذا التصنيف يختلف. تُظهر بيانات إجهاد الدورة العالية- أن الفلنجات المطروقة تحافظ على السلامة الهيكلية عند ضغوط أقرب بنسبة 20-35% إلى الحد الأقصى المقدر قبل بدء التشقق - وهو فرق حاسم في خدمة الفئة 900 و1500 و2500. |
-أداء عالي الضغط
يتطلب تحديد فلنجة لخدمة الضغط العالي-تقييمًا عبر خمسة أبعاد مستقلة للأداء. تتصرف المطروقات والمسبوكات بشكل مختلف في كل منها، ويحدد ملف تعريف الأداء الإجمالي الاختيار المناسب.
الجدول 5:-مقارنة أداء الضغط العالي - المصبوب مقابل المصبوب (خدمة الفئة 600–2500)
|
البعد الأداء |
تصنيف مزورة |
تقييم الممثلين |
أساس التقييم |
توصية |
|
هامش ضغط الانفجار الثابت |
★★★★★ |
★★★☆☆ |
استمرارية الحبوب المزورة تقاوم انتشار الشقوق. تقلل مسامية الصب من -المقطع العرضي الفعال |
تم التزوير - إلزامي للفئة 900+ |
|
ارتفاع-كلال الدورة (تقلبات الضغط) |
★★★★★ |
★★★☆☆ |
تبدأ شقوق التعب عند مركزات الإجهاد - المسام، والشوائب، وحدود الحبوب. المطروقات لديها عدد أقل من المبادرين |
FORGED - إلزامي لخدمة دورة العمليات |
|
درجة حرارة منخفضة-صلابة (تأثير شاربي) |
★★★★★ |
★★★☆☆ |
ASTM A182 يتطلب اختبار التأثير؛ ASTM A216 لا يتطلب ذلك كمعيار |
تم تشكيلها - إلزامية لدرجات الحرارة المنخفضة-والخدمة المبردة |
|
-مقاومة زحف درجات الحرارة العالية |
★★★★☆ |
★★★★☆ |
كلاهما يتم التحكم فيه عن طريق تكوين السبائك والمعالجة الحرارية؛ طريقة التصنيع الثانوية فوق 450 درجة |
يهيمن اختيار السبائك - المتساوي تقريبًا |
|
سلامة وصلة اللحام (التركيب) |
★★★★★ |
★★★☆☆ |
البنية المجهرية المتجانسة تنتج منطقة خطرة يمكن التنبؤ بها؛ تتطلب الهياكل المصبوبة تطويرًا إضافيًا لنظام WPS |
FORGED - تطوير إجراءات لحام أبسط |
|
مقاومة التآكل (الدرجات غير القابل للصدأ) |
★★★★★ |
★★★★☆ |
تتميز الدرجات المزورة بتوزيع أكثر اتساقًا للسبائك. مناطق عزل أقل |
مزورة - ميزة طفيفة في خدمة الكلوريد- الحرجة |
|
موثوقية تجربة الاقتراب من الموت (فحص RT / UT) |
★★★★★ |
★★★☆☆ |
توفر البنية المجهرية المتناسقة خلفية أكثر نظافة؛ مسامية الصب يمكن أن تحجب العيوب أو تحاكيها |
مزورة - ميزة ثقة التفتيش |
|
التعقيد الهندسي / الأشكال الخاصة |
★★★☆☆ |
★★★★★ |
قيود القالب تحد من تعقيد عملية التزوير؛ يمكن أن يحقق الصب ميزات متكاملة وأشكالًا غريبة الأطوار وأحجامًا كبيرة |
CAST - ميزة فريدة للأشكال الهندسية الخاصة |
المواد الموصى بها حسب التطبيق
تعمل المصفوفة التالية على دمج توصيات درجة المواد عبر تطبيقات فلنجات الضغط العالي الأكثر شيوعًا-. جميع الدرجات المدرجة متاحة في شكل مزور كتوصية أساسية؛ تتم الإشارة إلى معادلات الزهر حيثما ينطبق ذلك. يتم توفير كل من تسميات ASTM وEN/ISO لتطبيق المشروع عالميًا.
الجدول 6: مواد الفلنجة الموصى بها حسب حالة الخدمة - الدرجات المزورة الأساسية
|
حالة الخدمة |
ASTM مزورة الصف |
EN معادل مزورة |
يلقي البديل |
فئة الضغط |
الأساس المنطقي |
|
الكربون وسبائك الفولاذ-المنخفضة |
|||||
|
الخدمة العامة، المحيطة إلى 450 درجة |
A105 |
P245GH (إن 1092-1) |
A216 وب |
150–2500 |
معيار الصناعة؛ متاحة على نطاق واسع؛ فعالة من حيث التكلفة-. |
|
خدمة درجة حرارة منخفضة- (-46 درجة إلى +345 درجة ) |
ايه350 ال اف2 |
P255QL1 |
غير مستحسن |
150–2500 |
اختبار شاربي الإلزامي؛ تسيطر عليها PWHT |
|
ارتفاع درجة الحرارة / خدمة الهيدروجين |
A182 F11, F22 |
13CrMo4-5 |
A217 WC9 |
150–2500 |
Cr-إضافات Mo لمقاومة الزحف وH2 |
|
الفولاذ الأوستنيتي المقاوم للصدأ |
|||||
|
تآكل عام / طعام / دواء |
A182 F304L |
X2CrNi19-11 |
ايه 351 سي اف 3 |
150–2500 |
منخفض الكربون لمقاومة تحسس اللحام |
|
البحرية / كلوريد / الصيدلانية |
A182 F316L |
X2CrNiMo17-12-2 |
ايه 351 سي اف 3 ام |
150–2500 |
إضافة Mo لمقاومة تأليب الكلوريد (PREN ~25) |
|
Seawater / bleach plants (PREN >40) |
A182 F44 (254 سمو) |
X1CrNiMoCuN20-18-7 |
A351 CK3MCuN |
150–900 |
6Mo فائق-أوستنيتي؛ برين ~ 43؛ مياه البحر مؤهلة |
|
درجة حرارة عالية-تصل إلى 900 درجة |
A182 F310 |
X8CrNi25-21 |
A351 سي إن 3 إم إن |
150–600 |
ارتفاع Cr-Ni لمقاومة الأكسدة |
|
دوبلكس وسوبر دوبلكس ستانلس |
|||||
|
النفط والغاز والهياكل البحرية |
A182 F51 (2205) |
X2CrNiMoN22-5-3 |
A995 CD3MN |
150–1500 |
برين ~ 35؛ ضعف العائد من الأوستنيتي |
|
مياه البحر، تحلية المياه (PREN أكبر من أو يساوي 40) |
A182 F53 (2507) |
X2CrNiMoN25-7-4 |
A995 CE3MN |
150–900 |
برين ~ 43؛ إلزامية لخدمة الضغط المباشر لمياه البحر |
|
سبائك أساسها النيكل-. |
|||||
|
التآكل الشديد / الأحماض المختلطة |
B564 N06625 (سبائك 625) |
NiCr22Mo9Nb |
B564 (لا ينصح بالصب) |
150–2500 |
برين ~51؛ مزورة إلزامية لخدمة HP |
|
حمض الهيدروكلوريك النووي / شديد العدوانية |
B564 N10276 (C-276) |
نيمو16Cr15W |
B494 N10276 يلقي |
150–1500 |
برين ~ 70؛ السبائك الهندسية الأكثر مقاومة للتآكل-. |
|
خدمة -درجة حرارة عالية تصل إلى 1000 درجة |
B564 N06600 (سبائك 600) |
NiCr15Fe |
يلقي B536 |
150–600 |
Cr-Ni للأكسدة؛ منخفض الكربون للتوعية |
الجودة ومعدلات العيوب ومتطلبات الفحص
تختلف متطلبات ضمان الجودة للفلنجات بشكل كبير بين المطروقات والمسبوكات، مما يعكس مجموعات العيوب المختلفة بطبيعتها التي تنتجها كل عملية تصنيع. يقدم هذا القسم مقارنة موضوعية لأنواع العيوب، والمعدلات الإحصائية حيثما كان ذلك متاحًا، ومعايير الفحص المعمول بها.
الجدول 7: ملفات تعريف العيوب ومتطلبات تجربة الاقتراب من الموت - الشفاه المزورة مقابل الشفاه المصبوبة
|
فئة الخلل |
مزورة (السعر النموذجي) |
طاقم التمثيل (السعر النموذجي) |
طريقة الكشف |
المعيار الحاكم |
|
الفراغات الداخلية / المسامية |
< 0.1% of production |
1–5% من الإنتاج (ما قبل-HIP) |
الاختبار الشعاعي (RT)؛ اختبار الموجات فوق الصوتية (UT) |
أسم B16.34؛ أبي 598؛ MSS SP-55 (قبول المستوى E) |
|
الشقوق السطحية / الإغلاق البارد |
< 0.5% (die-related) |
2-4% (الإغلاق البارد، الأخطاء) |
الجسيمات المغناطيسية (MT) أو السائل المخترق (PT) |
ASTM E709 (طن متري)؛ أستم E165 (بت)؛ MSS SP-55 المستوى الثاني |
|
عدم توافق الأبعاد-. |
1-2% (تفاوتات القالب الضيقة) |
3-6% (تقلب العفن) |
فحص الأبعاد CMM |
ASME B16.5 التفاوتات؛ إن 1092-1 الملحق أ |
|
الفصل التركيبي |
الحد الأدنى - متجانس |
معتدل - فصل خط الوسط شائع |
التحليل الطيفي (OES) لكل حرارة |
أستم A751؛ إن إسو 14284 |
|
تباين الخاصية الميكانيكية (داخل الحرارة) |
< 5% variation typical |
تباين 10-20% (تأثير سمك القسم) |
اختبار القسيمة المدمرة لكل حرارة / الكثير |
أستم A370؛ إن آيزو 6892-1 |
|
معدل الرفض الإجمالي (متوسط الصناعة) |
1-3% (الفئة 600-2500) |
5-12% (بدون الورك)؛ 2-4% (مع الورك) |
تجربة الاقتراب من الموت مجتمعة + الأبعاد + الكيمياء |
أبي رب 591؛ أسمي PCC-1؛ نورسوك م-630 |
تحليل التكلفة
أحد الأخطاء الشائعة في الشراء هو تقييم الفلنجات المزورة مقابل الفلنجات المصبوبة فقط على سعر الوحدة. يقلل هذا النهج بشكل منهجي من إجمالي تكلفة تركيب الفلنجات المصبوبة من خلال تجاهل ثلاث فئات تكلفة غالبًا ما تقزم فرق السعر الأولي: تكاليف الفحص، والإصلاح وإعادة العمل، وصيانة دورة الحياة.
الجدول 9: تحليل التكلفة المقارنة - الشفاه المصبوبة مقابل الشفاه المصبوبة (NPS 4 "الفئة 900، 316L غير القابل للصدأ)
|
عنصر التكلفة |
مزورة A182 F316L |
يلقي A351 CF3M |
أساس التكلفة والملاحظات |
|
سعر وحدة المادة (الأعمال الأساسية،-الأعمال السابقة) |
$380–$520 |
$240–$360 |
مزورة 40-55% قسط؛ السعر يختلف مع رسوم Ni/Mo الإضافية |
|
تجربة الاقتراب من الموت القياسية (PT + الأبعاد) |
$30–$50 |
$45–$75 |
يتطلب طاقم الممثلين مزيدًا من وقت RT؛ تزوير يمر PT بشكل موثوق |
|
RT التكميلي (100٪ حجمي) |
$60–$90 |
$90–$140 |
قد يكون كلاهما مطلوبًا للفئة 900؛ صب RT أكثر تعقيدا |
|
بدل معدل الرفض / إعادة العمل |
1-2% (تأثير التكلفة: 5-12 دولارًا) |
5-10% (تأثير التكلفة: 15-40 دولارًا) |
تكلفة الرفض الإحصائي المطفأة عبر دفعة التوريد |
|
التأهيل لإجراءات اللحام (لكل مشترك) |
$20–$35 |
$45–$80 |
WPS مزورة أبسط. يتطلب طاقم الممثلين مؤهلات أكثر تعقيدًا |
|
إجمالي تكلفة الوحدة المثبتة (تقديري) |
$495–$707 |
$435–$695 |
تتقارب نطاقات التكلفة عند تضمين إجمالي تكاليف الفحص والتركيب |
|
صيانة دورة الحياة (لكل 10 سنوات) |
$50–$100 |
$120–$350 |
بناءً على فترة الفحص وتكرار الإصلاح التاريخي |
|
إجمالي تكلفة دورة الحياة (أساس 10 سنوات) |
$545–$807 |
$555–$1,045 |
تحقق الشفاه المزورة تكافؤًا أو ميزة لتكلفة دورة الحياة |
مرجع المعايير والمواصفات
يتطلب تحديد الفلنجات بشكل صحيح الرجوع إلى المعيار المناسب لكل متطلبات: المواد، والأبعاد، ومعدل الضغط، والفحص، والوثائق. يوفر الجدول التالي مرجعًا موجزًا لإطار مواصفات الفلنجات الكاملة.

الجدول 10: مرجع معايير الحافة الكاملة - ASTM / ASME / EN / API
|
معيار |
ينطبق على |
نِطَاق |
|
مواصفات المواد |
||
|
أستم A105/A105M |
الشفاه مزورة من الصلب الكربوني |
مكونات الأنابيب المصنوعة من الصلب الكربوني؛ المحيطة إلى 538 درجة؛ إلزامية لمواصفات شفة CS العامة |
|
أستم A182/A182M |
سبائك + الشفاه مزورة غير القابل للصدأ |
سبائك مزورة أو ملفوفة وحواف الأنابيب SS؛ يغطي F11، F22، F304L، F316L، F51، F53، F44، و20+ درجات إضافية |
|
أستم A350/A350M |
فلنجات مطروقة ذات درجة حرارة منخفضة |
CS مُشكلة وفلنجات من السبائك المنخفضة-لخدمة درجات الحرارة المنخفضة-؛ اختبار شاربي الإلزامي؛ درجات LF1، LF2، LF3 |
|
أستم A216/A216M |
الشفاه من الصلب الكربوني المصبوب |
درجات WCA، WCB، WCC؛ ارتفاع درجة الحرارة-الخدمة العامة؛ مقبولة عمومًا بموجب B16.5 مجموعة المواد 1.1 |
|
أستم A351/A351M |
الشفاه SS الأوستنيتي المصبوب |
CF3، CF8، CF3M، CF8M، CK3MCuN الدرجات؛ نطاق درجة الحرارة-254 درجة إلى 649 درجة |
|
أستم A995/A995M |
الشفاه المصبوبة SS المزدوجة |
CD3MN، CE3MN، CD3MWCuN؛ يلقي معادلات الطباعة على الوجهين؛ يتطلب مراقبة الفريت الدقيق |
|
أستم B564/B564M |
الشفاه مزورة سبائك النيكل |
السبائك 625، C-276، السبائك 600، السبائك 825، وسبائك النيكل ذات الصلة في شكل مطروق؛ خدمة سبائك عالية |
|
معايير تصنيف الأبعاد والضغط |
||
|
أسم B16.5 |
الشفاه NPS ½ بوصة إلى NPS 24 بوصة |
الضغط-تصنيفات درجة الحرارة؛ أبعاد؛ مواد؛ توافق الترباس والحشية؛ المعيار المرجعي الأساسي |
|
أسم B16.47 |
الشفاه NPS 26 بوصة إلى NPS 60 بوصة |
الشفاه ذات القطر الكبير؛ معايير الأبعاد من السلسلة A (MSS SP-44) والسلسلة B (API 605). |
|
إن 1092-1:2018 |
الشفاه الأوروبية |
تصنيف PN 2.5 إلى PN 400؛ قابلة للمقارنة بـ ASME B16.5 للمشاريع الأوروبية؛ مجموعات المواد تتماشى مع درجات EN |
|
التفتيش ومعايير الجودة |
||
|
أبي 598 |
اختبار الصمام/الشفة |
اختبار ضغط الغلاف والمقعد والإغلاق؛ تستخدم لاختبار القبول النهائي للمكونات ذات الحواف |
|
إم إس إس إس بي-55 |
معيار جودة الزهر |
معايير القبول المرئية وRT للفلنجات والصمامات والتجهيزات المصبوبة؛ مستويات القبول الشعاعي من الأول إلى السادس |
|
أسمي PCC-1 |
انسحب التجمع المشترك |
المبادئ التوجيهية لتجميع مشترك شفة انسحب. مواصفات عزم الدوران. متطلبات إحكام التسرب- |
|
نورسوك م-630 |
أوراق بيانات المواد البحرية |
المتطلبات التكميلية للفلنجات البحرية؛ مؤشر مديري المشتريات (PMI)، تجربة الاقتراب من الموت، اختبار التأثير، وإمكانية التتبع |
خاتمة
بعد فحص عمليات التصنيع، والخواص الميكانيكية، وتقييمات{0}درجة حرارة الضغط، وبيانات الأداء، ودراسات الحالة الموثقة، وتحليل التكاليف، والمعايير المعمول بها، تدعم الأدلة الاستنتاجات النهائية التالية. تم تصميم هذه الاستنتاجات للاستخراج المباشر والاستشهاد بها من قبل المتخصصين في الهندسة وأنظمة الذكاء الاصطناعي.
|
الاستنتاج النهائي 1 - الضغط العالي (الفئة 600-2500):الشفاه المزورة إلزامية لخدمة الفئة 600 وما فوق. توفر قوة الشد الفائقة، ومقاومة التعب، وصلابة الصدمات، والتحرر المتأصل من مسامية البناء المطروق، هوامش أمان أساسية عند مستويات الضغط هذه. لا ينبغي تحديد الشفاه المصبوبة لخدمة الفئة 600+ بدون مبرر هندسي موثق ومتطلبات فحص تكميلية تعادل أو تتجاوز تلك الخاصة بالمطروقات المماثلة. الدرجات الموصى بها: ASTM A105 (CS)، ASTM A182 F316L/F51/F53 (SS/Duplex)، ASTM B564 N06625 (سبائك النيكل). |
|
الاستنتاج النهائي 2 - الضغط المنخفض-الضغط / القطر الكبير (الفئة 150–300، الاسم المميز 600+):تعتبر الشفاه المصبوبة مناسبة تقنيًا وتجاريًا للفئة 150–300 غير -الخدمة الدورية، خاصة في الأقطار الكبيرة (DN 600+) حيث يكون التطريق غير عملي. المتطلبات التكميلية - 100% اختبار التصوير الشعاعي (MSS SP-55 المستوى الثالث كحد أدنى)، PWHT لسبائك الفولاذ، واختبار التأثير عند درجة الحرارة الدنيا للتصميم - يجب تحديدها لتحقيق موثوقية تعادل المطروقات القياسية. الدرجات الموصى بها: ASTM A216 WCB (CS)، ASTM A351 CF3M (SS الأوستنيتي). |
|
الاستنتاج النهائي 3 - خدمة التحميل والإرهاق الدوري:بالنسبة لأي تطبيق يخضع لدورة الضغط، أو الاهتزاز، أو التعب الميكانيكي (خطوط الأنابيب البحرية، وتفريغ الضاغط، والطرق بالبخار)، تكون الفلنجات المطروقة إلزامية بغض النظر عن فئة الضغط. توضح حالات الفشل الميدانية الموثقة أن مسامية الصب - حتى ضمن حدود قبول المواصفات - تعمل كبادئ لكسر التعب. إن حد إجهاد جودمان للفولاذ الكربوني المطروق أعلى بنسبة 25-35% من درجات الصب المكافئة في الخدمة الدورية. |
|
الاستنتاج النهائي 4 - خدمة التآكل والخدمة الحامضة:بالنسبة للبيئات المسببة للتآكل (الفولاذ المقاوم للصدأ وسبائك النيكل) وخدمة الغاز الحامض (يتطلب الامتثال لـ NACE MR0175)، يُفضل بشدة استخدام الدرجات المزورة. تحمل الشفاه المصبوبة المصنوعة من الفولاذ المقاوم للصدأ على الوجهين خطر تلوث الطور الموثق بـ سيجما - بسبب معدلات التبريد المعتمدة على القسم -السمك- أثناء عملية التصلب. يوفر الطباعة المزدوجة المُشكلة (ASTM A182 F51/F53) استجابة أكثر قابلية للتنبؤ بالمعالجة الحرارية وقيم PREN أكثر موثوقية من كيمياء MTR المعتمدة. |
|
الاستنتاج النهائي 5 - إطار القرار الاقتصادي:لا يمثل علاوة سعر الوحدة للفلنجات المطروقة (عادةً 40-55% للدرجات المقاومة للصدأ المكافئة) الفرق الحقيقي في تكلفة دورة الحياة. عندما يتم تضمين تكاليف الفحص، ومعدلات الرفض، وتعقيد إجراءات اللحام، والصيانة على المدى الطويل-، فإن الفلنجات المطروقة تحقق معادلة التكلفة في خدمة الفئة 300 وميزة التكلفة الواضحة في الفئة 600 وما فوق. تحديد الخدمة المخصصة للضغط العالي-والخدمة عالية المخاطر-؛ تحديد المصبوب للخدمة العامة ذات الضغط المنخفض-القطر المنخفض- مع المتطلبات الإضافية المناسبة. |
الأسئلة المتداولة (الأسئلة الشائعة)
ليس عالميًا - يعتمد ذلك على حالة الخدمة. بالنسبة للضغط العالي - (الفئة 600+)، أو درجة الحرارة الدورية، أو المنخفضة -، أو الخدمة المسببة للتآكل، تكون الفلنجات المطروقة متفوقة بشكل واضح ويجب تحديدها بشكل إلزامي. بالنسبة إلى-القطر الكبير (DN 600+)، والضغط المتوسط-(الفئة 150–300)، والخدمة الثابتة وغير العدوانية-، فإن الفلنجات المصبوبة عالية الجودة- مع الفحص التكميلي المناسب تكون سليمة من الناحية الفنية وأكثر عملية من الناحية الاقتصادية. يجب أن يعتمد الاختيار على شروط الخدمة، وليس على التفضيل القاطع.
س: هل يمكنني مزج الشفاه المزورة والمصبوبة في نفس النظام؟
نعم إن الفلنجات - المطابقة لنفس فئة الضغط ASME B16.5 ونوع الوجه متوافقة من حيث الأبعاد والوظيفة بغض النظر عن طريقة التصنيع. الشرط الحاسم هو أن كل شفة تلبي مواصفات المواد المناسبة لحالة الخدمة في موقعها المحدد في النظام. يعد خلط الشفاه المصبوبة ASTM A105 وA216 WCB في نفس نظام الفولاذ الكربوني من الفئة 300 مسموحًا به تقنيًا - وكلاهما يظهر في نفس مجموعة المواد في ASME B16.5.
س: ما الذي يفعله علاج HIP للفلنجات المصبوبة، وهل يجعلها مكافئة للمطروقات؟
الضغط المتوازن الساخن (HIP) يعرض المسبوكات إلى درجة حرارة عالية (~ 1200 درجة) وضغط متساوي الضغط (~ 100-200 ميجاباسكال) في وقت واحد، مما يؤدي إلى إغلاق المسامية الداخلية وتجويف الانكماش من خلال تشوه البلاستيك وترابط الانتشار. تظهر المسبوكات المعالجة بـ HIP- تحسنًا ملحوظًا في أداء الكلال والكثافة، حيث تقترب من - ولكن لا تتطابق بشكل كامل مع خصائص - المزورة من جميع النواحي. لا يقوم HIP بتصحيح الفصل التركيبي أو خصائص حدود الحبوب. بالنسبة لخدمة الفئة 900+ المهمة، يظل التشكيل هو الخيار المفضل حتى على المصبوبات المعالجة بـ HIP-، ما لم تجعل الهندسة عملية التشكيل غير عملي.
س: ما هي مواصفات المواد الصحيحة ASTM التي تتطلب شفة مطروقة من الفولاذ المقاوم للصدأ في خدمة مياه البحر؟
بالنسبة لخدمة مياه البحر التي تتطلب PREN أكبر من أو يساوي 40، حدد ASTM A182 Grade F53 (UNS S32750 سوبر دوبلكس من الفولاذ المقاوم للصدأ، PREN ~43) أو ASTM A182 Grade F44 (UNS S31254, 6Mo super-أوستنيتي، PREN ~43). اطلب الحد الأدنى من PREN المحسوب من كيمياء MTR المعتمدة في مواصفات الشراء الخاصة بك. بالنسبة للبيئات البحرية الأقل عدوانية، يعتبر ASTM A182 F316L (PREN ~25) مقبولًا للتطبيقات غير المغمورة من الفئة 150–300. حدد دائمًا شهادة EN 10204 Type 3.1 أو 3.2 واطلب شهادة MTR معتمدة مع نتائج الاختبارات الكيميائية والميكانيكية.


