

إنكونيل 718 (UNS N07718)هي السبائك الفائقة القائمة على النيكل- الأكثر استخدامًا على نطاق واسع في تصنيع المواد المضافة إلى الفضاء الجوي، حيث تمثل أكثر من 60% من جميع أجزاء AM المعدنية في محركات توربينات الغاز. إن الجمع بين قوة درجة الحرارة العالية- (التي تصل إلى 700 درجة مئوية)، ومقاومة الزحف الممتازة، وقابلية اللحام الجيدة يجعلها مثالية لعمليات دمج طبقة مسحوق الليزر (LPBF) وذوبان شعاع الإلكترون (EBM). تتناول هذه المقالة معلمات العملية، وتطور البنية الدقيقة، والخواص الميكانيكية، ومتطلبات ما بعد المعالجة-، ومعايير الجودة لمكونات Inconel 718 AM من فئة الطيران والفضاء.
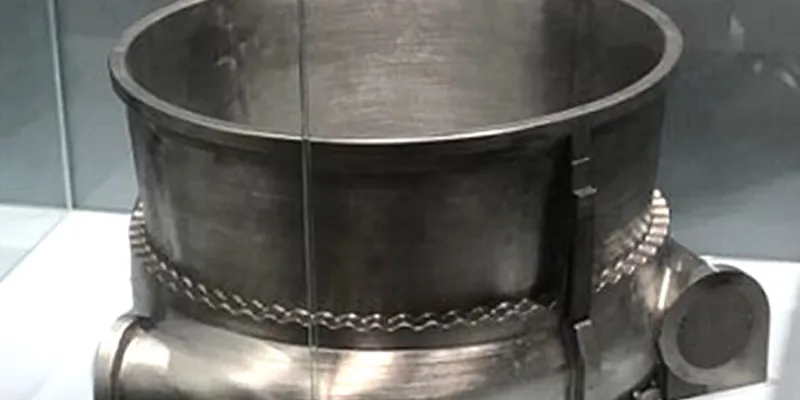
لماذا يعتبر Inconel 718 السبيكة المهيمنة في صناعة المواد المضافة إلى الفضاء الجوي؟
يمثل Inconel 718 ما يزيد عن 60% من أجزاء AM المعدنية في محركات توربينات الغاز لأنه يوفر التوازن الأمثل لقوة درجة الحرارة العالية-(التي تصل إلى 700 درجة مئوية)، وقابلية اللحام الممتازة مع الحد الأدنى من قابلية التشقق، و-قاعدة بيانات معلمات العملية الراسخة عبر منصات LPBF وEBM.
إنكونيل 718 عبارة عن سبيكة-نيكل قابلة للتصلب-من الكروم تحتوي على إضافات كبيرة من الحديد والنيوبيوم والموليبدينوم والتيتانيوم. تستمد السبيكة قوتها من رواسب جاما المزدوجة (Ni3Nb) وغاما برايم (Ni3(Al,Ti)) التي تتشكل أثناء المعالجات الحرارية القديمة. تشمل المزايا الرئيسية للتصنيع الإضافي ما يلي:
|
ملكية |
إنكونيل 718 |
إنكونيل 625 |
واسبالوي |
الصلة بـ AM |
|
درجة حرارة سوليدوس |
1260 درجة مئوية |
1290 درجة مئوية |
1330 درجة مئوية |
انخفاض Solidus=نافذة معالجة أوسع |
|
قابلية الكراك |
قليل |
منخفض جدًا |
عالي |
يقلل من تشقق التصلب في AM |
|
محتوى جاما برايم |
15-20% |
0% |
40% |
محتوى راسب معتدل=قابلية لحام جيدة |
|
قوة الشد (RT) |
1375 ميجا باسكال |
827 ميجا باسكال |
1295 ميجا باسكال |
الأعلى بين السبائك الفائقة القابلة للحام |
|
تمزق زحف (650 درجة مئوية) |
400+ ساعة |
150 ساعة |
600+ ساعة |
ممتاز لمكونات التوربينات |
|
تكلفة المسحوق (دولار/كجم) |
80-120 |
90-130 |
150-200 |
فعالة من حيث التكلفة-للإنتاج |
|
قاعدة بيانات العمليات AM |
شاسِع |
محدود |
محدودة للغاية |
الاستعداد التكنولوجي الناضج |
|
اعتماد الفضاء الجوي AM |
60%+ من أجزاء التوربينات |
15% |
5% |
معيار الصناعة |
المصدر: ASTM B637؛ ساي إيه إم إس 5662؛ قاعدة بيانات GE Aviation AM 2024
يقلل محتوى جاما الأولي المنخفض نسبيًا في السبيكة (15-20% مقابل 40%+ في Waspaloy وUdimet 720) من خطر التشقق الناتج عن الإجهاد- أثناء المعالجة الحرارية بعد AM. وهذا يجعل Inconel 718 مناسبًا بشكل فريد لهندسة AM المعقدة التي تتطلب تخفيف الضغط وتصلب هطول الأمطار دون تشقق.
ما هي معلمات العملية الحرجة لـ LPBF Inconel 718؟
معلمات LPBF المثالية لـ Inconel 718 هي طاقة الليزر 200-300 واط، وسرعة المسح 800-1200 مم/ثانية، وسمك الطبقة 30-40 ميكرومتر، وتباعد الفتحات 80-120 ميكرومتر، مما يحقق كثافات أعلى من 99.9% وخشونة السطح Ra من 5-10 ميكرومتر.
إن دمج طبقة مسحوق الليزر (LPBF) هو عملية AM السائدة لمكونات الطيران Inconel 718. يتم تعريف نافذة العملية من خلال كثافة الطاقة الحجمية (VED)، والتي يتم حسابها على النحو التالي:
VED (J/mm3)=طاقة الليزر (W) / [سرعة المسح (مم/ثانية) × تباعد الفتحات (مم) × سماكة الطبقة (مم)]
|
المعلمة |
النطاق الأمثل |
التأثير إذا كان منخفضًا جدًا |
التأثير إذا كان مرتفعًا جدًا |
التسامح النقدي |
|
قوة الليزر |
200-300 W |
عدم الانصهار والمسامية |
ثقب المفتاح، والترشيش |
+/- 10 W |
|
سرعة المسح |
800-1200 مم/ثانية |
بركة ذوبان مفرطة، خبث |
عدم الانصهار، التكور |
+/- 50 مم/ث |
|
سمك الطبقة |
30-40 ميكرومتر |
دقة رديئة، تأثير خطوة السلم-. |
ذوبان غير كامل |
+/- 5 ميكرومتر |
|
تباعد الفتحة |
80-120 ميكرومتر |
إعادة الصهر، وانخفاض الإنتاجية |
عدم الانصهار بين المسارات |
+/- 10 ميكرومتر |
|
كثافة الطاقة الحجمية |
50-80 جول/مم3 |
المسامية > 0.5% |
ثقب المفتاح، خشونة السطح |
+/- 5 ي/مم3 |
|
درجة حرارة التسخين المسبق |
80-200 درجة مئوية |
الإجهاد المتبقي> 800 ميجا باسكال |
خطر الأكسدة |
+/- 20 درجة مئوية |
|
بناء درجة حرارة اللوحة |
100-200 درجة مئوية |
تزييفها، التصفيح |
تدهور المسحوق |
+/- 10 درجة مئوية |
|
غرفة الأكسجين |
< 100 ppm |
شوائب أكسيد، خصائص سيئة |
قضايا استقرار العملية |
< 50 ppm recommended |
المصدر: دليل معلمات EOS Inconel 718؛ ساي إيه إم إس 7011؛ ناسا MSFC-STD-3716
تستخدم أنظمة LPBF الحديثة إستراتيجيات مسح مخططة أو رقعة الشطرنج مع دوران 67-درجة بين الطبقات لتقليل الضغط المتبقي وتطوير النسيج. عرض الشريط النموذجي هو 5-10 ملم مع تداخل بنسبة 10% بين الخطوط. بالنسبة للمكونات الطويلة ذات الجدران الرفيعة، يعمل المسح الكفافي بطاقة منخفضة (150-200 واط) وسرعة أبطأ (600-800 مم/ثانية) على تحسين تشطيب السطح ودقة الأبعاد.
كيف يمكن مقارنة EBM بـ LPBF لمكونات Inconel 718 الفضائية؟
تنتج شركة EBM Inconel 718 مع إجهاد متبقي أقل بنسبة 40-60%، وبنية حبيبية أكثر دقة (متوسط حجم الحبوب 20-50 ميكرومتر مقابل 50-200 ميكرومتر لـ LPBF)، ويلغي الحاجة إلى تخفيف الضغط، ولكنه يحقق دقة أبعاد أقل (+/- 0.3 مم مقابل +/- 0.1 مم) ويتطلب التشغيل بالتفريغ.

|
مميزة |
LPBF (الليزر) |
EBM (شعاع الإلكترون) |
تأثير الفضاء الجوي |
معايير الاختيار |
|
بناء درجة الحرارة |
80-200 درجة مئوية |
900-1100 درجة مئوية |
الإجهاد المتبقي: LPBF 800+ MPa، EBM < 200 MPa |
يفضل EBM للأجزاء الكبيرة والمعقدة |
|
هيكل الحبوب |
عمودي، 50-200 ميكرومتر |
متساوي، 20-50 ميكرومتر |
EBM: المزيد من الخصائص المتناحية |
EBM لإرهاق المكونات المهمة-. |
|
مثل-الكثافة المبنية |
99.5-99.9% |
99.7-99.95% |
كلاهما يحقق الكثافة الكاملة بعد HIP |
أي ما يعادل القوة الساكنة |
|
خشونة السطح (Ra) |
5-10 ميكرومتر |
20-30 ميكرومتر |
يتطلب LPBF معالجة أقل |
LPBF لميزات الدقة |
|
دقة الأبعاد |
+/- 0.1 ملم |
+/- 0.3 ملم |
LPBF: تفاوتات أكثر صرامة |
LPBF لأسطح التزاوج |
|
الحد الأدنى لحجم الميزة |
0.1-0.2 ملم |
0.3-0.5 ملم |
LPBF: التفاصيل الدقيقة |
LPBF للجدران الرقيقة وقنوات التبريد |
|
معدل البناء |
5-20 سم3/ساعة |
50-80 سم3/ساعة |
EBM: 3-5x أسرع |
EBM للإنتاج- بكميات كبيرة |
|
إمكانية إعادة تدوير المسحوق |
5-10 دورات |
10-20 دورات |
EBM: تكلفة مسحوق أقل لكل جزء |
EBM للبرامج الحساسة للتكلفة-. |
|
هيكل الدعم |
مطلوب (10-30% من حجم الجزء) |
الحد الأدنى (يدعم كعكة اللبيدة) |
EBM: معالجة أقل-للنشر |
EBM للقنوات الداخلية المعقدة |
|
مطلوب تخفيف التوتر |
نعم إلزامي |
لا،-تخفيف التوتر في الموقع |
EBM: سير العمل المبسط |
يقلل EBM المهلة الزمنية 2-3 أيام |
المصدر: دليل مستخدم Arcam EBM Inconel 718؛ ورقة معلمات EOS M 290؛ مواصفات عملية الطيران لشركة جنرال إلكتريك
تقترب درجة حرارة البناء المرتفعة في EBM (900-1100 درجة مئوية) من درجة حرارة التلدين بمحلول Inconel 718، مما يؤدي إلى تخفيف الضغط في الموقع- وبنية مجهرية أكثر اتساقًا. وهذا يلغي خطر التشويه أثناء تخفيف الضغط بعد البناء، وهو أمر بالغ الأهمية لمكونات الفضاء الجوي الكبيرة مثل أغلفة التوربينات والأقواس الهيكلية. ومع ذلك، فإن تشطيب السطح الخشن لشركة EBM والتفاوتات الفضفاضة تتطلب تصنيعًا آليًا لمعظم الأسطح الوظيفية.
ما هي خصائص البنية الدقيقة التي تحدد -Inconel 718 المبني؟
كما تم بناء -يظهر Inconel 718 حبيبات عمودية تتماشى مع اتجاه البناء، قوية<001>نسيج الألياف، مرحلة الغسل وفصل الكربيد في المناطق بين التغصنات، والصلابة الدقيقة البالغة 320-380 فولت عالي تتطلب التلدين بالمحلول والشيخوخة المزدوجة لتحقيق تصلب الترسيب.
|
ميزة البنية الدقيقة |
LPBF كما-تم الإنشاء |
EBM كما-تم الإنشاء |
خط الأساس المطاوع |
أهمية الفضاء الجوي |
|
مورفولوجيا الحبوب |
عمودي، نسبة العرض إلى الارتفاع 3:1 إلى 5:1 |
عمودي مختلط-متساوي المحاور، نسبة العرض إلى الارتفاع 1.5:1 إلى 2:1 |
متساوي المحاور، ASTM 4-6 |
الحبوب العمودية تسبب خصائص متباينة الخواص |
|
متوسط حجم الحبوب |
50-200 ميكرومتر (الطول) |
20-50 ميكرومتر |
25-100 ميكرومتر |
الحبوب الدقيقة=قوة إنتاجية أعلى (Hall-Petch) |
|
الملمس البلوري |
قوي<001>نسيج الألياف (3-5x عشوائي) |
نسيج معتدل (1.5-2x عشوائي) |
عشوائي |
يؤثر الملمس على معدل نمو شق التعب |
|
جزء المرحلة يغسل |
3-8% |
2-5% |
< 1% |
مرحلة الاغتسال تستنزف Nb، وتقلل من القوة |
|
توزيع كربيد |
كربيدات MC عند حدود الحبوب |
مشتتة MC وM23C6 |
كربيدات MC المشتتة |
تؤثر الكربيدات على مقاومة الزحف |
|
جاما دبل برايم |
لا شيء (يحتاج إلى الشيخوخة) |
الحد الأدنى (التقادم في الموقع-في EBM) |
15-20% بعد المعالجة الحرارية |
توفر الرواسب القوة |
|
الصلابة الدقيقة (HV) |
320-380 |
350-420 |
340-400 (محلول صلب) |
تشير الصلابة إلى حالة هطول الأمطار |
|
المسامية المتبقية |
0.1-0.5% (مسامية الغاز، قلة الانصهار) |
0.05-0.3% |
< 0.01% |
المسامية تقلل من عمر التعب |
المصدر: Acta Materialia Vol 215 (2021)؛ المعاملات المعدنية أ المجلد 52 (2021)؛ تقرير ناسا الفني NASA/TM-2020-5001273
تؤدي معدلات التصلب السريع في LPBF (10^5 إلى 10^6 K/s) وEBM (10^3 إلى 10^4 K/s) إلى قابلية ذوبان صلبة ممتدة وهياكل شجيرية مكررة مقارنة بالمواد المطاوع. ومع ذلك، فإن فصل النيوبيوم أثناء التصلب يعزز تكوين مرحلة لافيس في المناطق بين التشعبات. مرحلة Laves (Ni، Fe، Cr) 2 (Nb، Mo، Ti) هشة وتستنزف مصفوفة النيوبيوم المطلوبة لهطول الأمطار الأولي المزدوج لجاما. يحل التلدين عند 1065-1100 درجة مئوية مرحلة Laves ويتجانس توزيع النيوبيوم.
ما هي المعالجة الحرارية المطلوبة لأجزاء صناعة الطيران-من فئة Inconel 718 AM؟
تتطلب أجزاء الفضاء الجوي - درجة Inconel 718 AM الضغط المتوازن الساخن (HIP) عند 1165-1190 درجة مئوية / 100-150 ميجاباسكال / 4 ساعات، يليها التلدين بالمحلول عند 1065-1100 درجة مئوية / ساعة واحدة والتعمير المزدوج عند 760 درجة مئوية / 10 ساعات + 650 درجة مئوية / 8 ساعات لتحقيق قوة الشد 1375 ميجا باسكال وعمر التمزق الإجهادي يتجاوز 400 ساعة عند 650 درجة مئوية.

|
خطوة العلاج |
حدود |
غاية |
نتيجة |
مرجع المواصفات |
|
تخفيف التوتر (LPBF فقط) |
1065 درجة مئوية / 1 ساعة / تيار متردد |
تخفيف الضغط المتبقي، ومنع التشويه |
الإجهاد المتبقي <50 ميجا باسكال |
ايه ام اس 2774 |
|
الضغط المتوازن الساخن (HIP) |
1165-1190 درجة مئوية / 100-150 ميجا باسكال / 4 ساعات / FC |
القضاء على المسامية، وتحسين التعب |
الكثافة > 99.99%، المسامية < 0.01% |
إيه إم إس 2750، أستم A988 |
|
الصلب الحل |
1065-1100 درجة مئوية / 1 ساعة / تيار متردد |
حل مرحلة الاغتسال، وتجانس ملحوظة |
تجانس ملحوظة > 95%، غسل < 1% |
ايه ام اس 5662 |
|
الشيخوخة الأولى |
760 درجة مئوية / 10 ساعات / FC إلى 650 درجة مئوية |
راسب جاما مزدوج الأولية |
جاما دبل برايم 10-15% |
ايه ام اس 5662 |
|
الشيخوخة الثانية |
650 درجة مئوية / 8 ساعات / تيار متردد |
هطول الأمطار الكامل، الإفراط في الاستقرار |
جاما دبل برايم + جاما برايم 18-22% |
ايه ام اس 5662 |
|
الشيخوخة المباشرة البديلة |
720 درجة مئوية / 8 ساعات + 620 درجة مئوية / 8 ساعات |
تخطي الحل يصلب للهندسة البسيطة |
القوة +5-10%، الليونة -20% |
لا ينصح به للفضاء |
المصدر: SAE AMS 2774؛ ساي إيه إم إس 5662؛ ناسا MSFC-SPEC-3717; أستم F3055
يعتبر HIP ضروريًا لأجزاء AM الفضائية لأنه يغلق المسامية الداخلية التي تعمل كمواقع لبدء صدع التعب. تشير الدراسات إلى أن HIP يزيد من عمر التعب بنسبة 50-200% مقارنةً بالمواد غير HIP'd AM. تعد نافذة درجة حرارة التلدين للمحلول (1065-1100 درجة مئوية) أمرًا بالغ الأهمية: درجات الحرارة أقل من 1065 درجة مئوية لا تذيب طور Laves بالكامل، في حين أن درجات الحرارة الأعلى من 1100 درجة مئوية تسبب نموًا مفرطًا للحبوب (ASTM 2 أو أكثر خشونة) مما يؤدي إلى تدهور مقاومة الزحف.
كيف يمكن مقارنة الخواص الميكانيكية بين AM وInconel 718 المطاوع؟
يحقق LPBF وEBM Inconel 718 المعالجان بالحرارة الكاملة خصائص الشد في حدود 5% من المواد المطاوع (1375 ميجا باسكال UTS، 1100 ميجا باسكال YS، 15% استطالة) ويتجاوزان عمر الكلال المطاوع بنسبة 20-40% بعد HIP، لكنهما يظهران تباينًا متباين الخواص بنسبة 15-25% في الليونة وقوة التأثير بسبب النسيج المتبقي.
|
ملكية |
LPBF (الورك + HT) |
EBM (HIP + HT) |
المطاوع (AMS 5662) |
متطلبات الطيران |
|
قوة الشد القصوى (RT) |
1350-1400 ميجا باسكال |
1330-1380 ميجا باسكال |
1375 ميجا باسكال دقيقة |
1240 ميجا باسكال دقيقة (AMS 5662) |
|
قوة الخضوع (RT) |
1080-1130 ميجا باسكال |
1060-1110 ميجا باسكال |
1100 ميجا باسكال دقيقة |
1035 ميجا باسكال دقيقة (AMS 5662) |
|
استطالة (RT) |
12-18% |
14-20% |
15% دقيقة |
12% كحد أدنى (AMS 5662) |
|
تقليل المساحة (RT) |
25-35% |
30-40% |
30% دقيقة |
20% دقيقة (AMS 5662) |
|
UTS عند 650 درجة مئوية |
1100-1180 ميجا باسكال |
1080-1150 ميجا باسكال |
1150 ميجا باسكال نموذجي |
غير محدد |
|
العائد عند 650 درجة مئوية |
900-950 ميجا باسكال |
880-930 ميجا باسكال |
920 ميجا باسكال نموذجي |
غير محدد |
|
تمزق الإجهاد (650 درجة مئوية، 690 ميجاباسكال) |
350-500 ساعة |
400-550 ساعة |
400 ساعة دقيقة |
400 ساعة دقيقة (AMS 5662) |
|
زحف (650 درجة مئوية، 690 ميجاباسكال، 0.2%) |
80-120 ساعة |
90-130 ساعة |
100 ساعة نموذجية |
غير محدد |
|
دورة التعب العالية (10 ^ 7 دورات، RT) |
500-550 ميجا باسكال |
520-580 ميجا باسكال |
480-520 ميجا باسكال |
غير محدد |
|
إجهاد الدورة المنخفضة (10^4 دورات، RT) |
+/- 0.8% سلالة |
+/- 0.85% سلالة |
+/- 0.75% سلالة |
غير محدد |
|
قوة الكسر KIC (RT) |
100-120 ميجاباسكال مربع (م) |
110-130 ميجاباسكال مربع (م) |
100-130 ميجاباسكال مربع (م) |
غير محدد |
|
تأثير الطاقة شاربي (RT) |
40-60 J |
50-70 J |
45-65 J |
غير محدد |
المصدر: SAE AMS 5662؛ ممبدس-17؛ تقرير ناسا الفني NASA/TM-2020-5001273; قاعدة بيانات اختبار سبائك JN
تساهم البنية المجهرية المكررة الناتجة عن التصلب السريع في تحسين أداء الكلال لـ AM Inconel 718. ومع ذلك، يظل تباين الخواص مصدرًا للقلق: يتم اختبار ليونة الشد وقوة التأثير بشكل عمودي على اتجاه البناء وعادةً ما تكون أقل بنسبة 15-25% من القيم الطولية. ويعزى هذا التباين إلى بنية الحبوب العمودية و<001>محاذاة الملمس. بالنسبة للمكونات الحرجة للكسر-، يجب أن تأخذ التصميمات المسموح بها في الاعتبار تباين خاصية الاتجاه.
ما هي معايير جودة المسحوق المطبقة على Aerospace Inconel 718 AM؟
يجب أن يفي مسحوق Aerospace Inconel 718 بتوزيع حجم الجسيمات من 15 إلى 45 ميكرومتر (D10: 20 ميكرومتر، D50: 30 ميكرومتر، D90: 40 ميكرومتر لـ LPBF)، ومحتوى الأكسجين أقل من 200 جزء في المليون، والنيتروجين أقل من 100 جزء في المليون، وقابلية تدفق المسحوق فوق 25 ثانية/50 جم، والكثافة الظاهرة أعلى من 4.5 جم/سم3 لكل AMS 7011 و ASTM F3049.

|
المعلمة |
حد المواصفات |
القيم النموذجية |
يؤثر إذا كان-خارج-المواصفات |
طريقة الاختبار |
|
حجم الجسيمات D10 |
15-22 ميكرومتر |
18-20 ميكرومتر |
D10 منخفض جدًا: ضعف التدفق، وانتشار العيوب |
ASTM B822 (حيود الليزر) |
|
حجم الجسيمات D50 |
28-35 ميكرومتر |
30-32 ميكرومتر |
D50 مرتفع جدًا: كثافة التعبئة ضعيفة، والمسامية |
أستم B822 |
|
حجم الجسيمات D90 |
38-48 ميكرومتر |
40-43 ميكرومتر |
D90 مرتفع جدًا: نقص الانصهار وخشونة السطح |
أستم B822 |
|
الأقمار الصناعية (< 10 micrometers) |
< 5% |
2-4% |
الأقمار الصناعية تسبب التكتل وضعف الانتشار |
تحليل الصور SEM |
|
محتوى الأكسجين |
< 200 ppm |
100-150 جزء في المليون |
ارتفاع O2: شوائب أكسيد، انخفاض الليونة |
ASTM E1019 (اندماج الغاز الخامل) |
|
محتوى النيتروجين |
< 100 ppm |
40-80 جزء في المليون |
ارتفاع N2: تكوين النتريد، وتغير الخاصية |
أستم E1019 |
|
الكثافة الظاهرية |
>4.5 جم/سم3 |
4.6-4.8 جم/سم3 |
كثافة منخفضة: تعبئة سيئة، مسامية |
ASTM B212 (مقياس الجريان في القاعة) |
|
التدفق (القاعة) |
< 25 seconds/50g |
18-22 ثانية/50 جم |
التدفق البطيء: عيوب منتشرة،-طبقات غير موحدة |
أستم B213 |
|
إعادة تدوير المسحوق (دورات) |
5-10 دورات (LPBF) |
8-10 دورات نموذجية |
إعادة الاستخدام المفرط: تراكم الأكسيد، وفقدان الممتلكات |
تتبع تحول PSD، وزيادة O2 |
|
التلوث (الجسيمات الأجنبية) |
< 0.01% |
< 0.005% |
الملوثات: الادراج، الممتلكات متناثرة |
تحليل SEM/EDS |
المصدر: SAE AMS 7011؛ أستم F3049؛ أستم F3055؛ مواصفات مسحوق EOS
تعد إمكانية إعادة تدوير المسحوق أحد عوامل التكلفة الحاسمة لإنتاج AM في مجال الطيران. تشير الدراسات إلى أنه يمكن إعادة استخدام مسحوق Inconel 718 من 8 إلى 10 دورات في LPBF و15-20 دورة في EBM قبل أن يتغير توزيع حجم الجسيمات ويتجاوز التقاط الأكسجين الحدود المقبولة. يجب أن يتتبع بروتوكول إدارة المسحوق دورات إعادة الاستخدام التراكمية ويمزج المسحوق البكر للحفاظ على خصائص متسقة. معدلات إضافة المسحوق البكر النموذجية هي 20-30% لكل دورة بناء.
ما هي-متطلبات الاختبارات غير المدمرة المطبقة على Aerospace AM Inconel 718؟
تتطلب مكونات Aerospace AM Inconel 718 مسحًا مقطعيًا بنسبة 100% للعيوب الداخلية (الحد الأدنى لحجم العيب الذي يمكن اكتشافه 0.2 مم)، وفحص السطح عن طريق مادة مخترقة للصبغة أو تيار دوامي، والتحقق من الأبعاد وفقًا لمعيار ISO 2768-mK، والاختبار الميكانيكي لعينات الشهود وفقًا لـ NASA MSFC-STD-3716 وASTM F3055.
|
طريقة NDT |
القدرة على الكشف |
طلب |
معايير القبول |
المرجع القياسي |
|
التصوير المقطعي المحوسب (CT) |
المسامية > 0.2 ملم، قلة الانصهار > 0.3 ملم |
كشف الخلل الداخلي |
الحد الأقصى للمسام: 0.5 ملم، الحد الأقصى للمجموعة: 3 ملم |
أستم E1441، أستم E1695 |
|
صبغ مخترق (FPI) |
الشقوق السطحية > 0.5 مم |
كشف عيوب السطح |
لا الشقوق، المسامية، أو الادراج |
أستم E1417، إيه إم إس 2644 |
|
إيدي الحالي |
السطح/القريب من-عيوب السطح > 0.2 مم |
-مسح سطحي عالي السرعة |
لا توجد مؤشرات> المعيار المرجعي |
أستم E309 |
|
الموجات فوق الصوتية (صفيف مرحلي) |
العيوب الداخلية > 0.5 ملم |
فحص القسم- السميك |
لكل جزء-مواصفات محددة |
أستم E2375 |
|
التصوير الشعاعي (الأشعة السينية-) |
فراغات > 1% سمك، شوائب |
مناطق ذات كثافة عالية-وهندسة معقدة |
وفقًا لمعيار ASTM E1742، مستوى الجودة 2-2T |
أستم E1742 |
|
الأبعاد (CMM) |
+/- 0.025 ملم (معمل)، +/- 0.05 ملم (الإنتاج) |
التحقق من الأبعاد |
لكل رسم التحمل |
ايزو 2768-مك |
|
خشونة السطح |
قياس رع |
مثل-الأسطح المبنية والمجهزة آليًا |
Ra < 6.3 ميكرومتر (كما هو موضح في الشكل -)، Ra < 1.6 (آلي) |
ايزو 4287 |
|
اختبار عينة الشهود |
عينات الشد والتعب والزحف من نفس البناء |
التحقق من الممتلكات الميكانيكية |
لكل AMS 5662 أو مواصفات الجزء |
ASTM F3055، NASA MSFC-STD-3716 |
المصدر: NASA MSFC-STD-3716; أستم F3055؛ ساي ARP5752؛ ايزو 2768
يعد المسح المقطعي المحوسب طريقة NDT الأساسية لأجزاء AM لأنه يلتقط التوزيع الكامل للعيوب ثلاثية الأبعاد. تحقق أنظمة التصوير المقطعي المحوسب - الحديثة أحجام فوكسل تصل إلى 10-20 ميكرومتر، مما يتيح اكتشاف مجموعات المسامية، وعدم وجود-عيوب الاندماج، والشوائب التي قد تفلت من التصوير الشعاعي التقليدي. بالنسبة لأجزاء الإنتاج، تتم مقارنة بيانات التصوير المقطعي المحوسب مع نماذج التصميم بمساعدة الكمبيوتر (CAD) للتحقق من السلامة الداخلية وتوافق الأبعاد في عملية فحص واحدة.
ما هي الآثار المترتبة على التكلفة والمدة الزمنية لـ Inconel 718 AM؟
يعمل Inconel 718 AM على تقليل وقت التسليم بنسبة 60-80% (2-4 أسابيع مقابل 10-16 أسبوعًا للتصنيع من المواد الصلبة) ويحقق استخدامًا للمواد بنسبة 30-50% مقابل 5-15% للتصنيع التقليدي، ولكن تظل تكلفة الجزء أعلى بمقدار 2-4 مرات من التصنيع التقليدي للهندسة البسيطة؛ أصبحت AM قادرة على المنافسة من حيث التكلفة بالنسبة للأجزاء المعقدة مع نسب شراء للطيران تقل عن 5:1.
|
عامل التكلفة/الوقت |
صباحا (LPBF) |
صباحا (إي بي إم) |
الآلات التقليدية |
تزوير التقليدية |
|
تكلفة الجزء (قوس بسيط) |
$800-1200 |
$600-900 |
$300-500 |
لا ينطبق (غير ممكن) |
|
تكلفة الجزء (شفرة التوربينات المعقدة) |
$2000-3000 |
$1500-2500 |
4000-6000 دولار (من الصلبة) |
6000-10000 دولار (تشكيل + آلة) |
|
المهلة الزمنية (جزء بسيط) |
2-3 أسابيع |
2-3 أسابيع |
6-8 أسابيع |
16-24 أسبوع |
|
المهلة الزمنية (الجزء المعقد) |
3-4 أسابيع |
2-3 أسابيع |
10-16 أسبوع |
24-40 أسبوعا |
|
استخدام المواد |
30-50% |
40-60% |
5-15% |
10-25% |
|
شراء-إلى-نسبة الطيران |
2:1 إلى 4:1 |
1.5:1 إلى 3:1 |
8:1 إلى 20:1 |
4:1 إلى 8:1 |
|
الأدوات المطلوبة |
لا شيء (مباشرة من CAD) |
لا أحد |
تركيبات، رقص، برامج |
تزوير يموت، تركيبات |
|
تكلفة NRE (المقالة الأولى) |
500-2000 دولار (إعداد البناء) |
$500-2000 |
$5000-15000 |
$50000-200000 |
|
الحد الأدنى لكمية الطلب |
1 جزء |
1 جزء |
جزء واحد (نسبة عالية من NRE) |
50-100 جزء |
|
تكلفة تغيير التصميم |
200-500 دولار (إعادة البناء) |
$200-500 |
2000-5000 دولار (إعادة البرمجة) |
$10000+ (قوالب جديدة) |
المصدر: بيانات عملاء JN Alloys 2024؛ نموذج تكلفة رولاند بيرجر AM؛ دراسة شركة ديلويت أيروسبيس AM لعام 2024
تعتبر الحالة التجارية لـ Inconel 718 AM هي الأقوى بالنسبة للأجزاء التي تتميز بواحدة أو أكثر من الخصائص التالية: (1) الهندسة الداخلية المعقدة مثل قنوات التبريد التي لا يمكن تشكيلها آليًا، (2) نسب الشراء -للطيران-التي تتجاوز 8:1 في التصنيع التقليدي، (3) أحجام الإنتاج المنخفضة (1-50 وحدة) حيث تهيمن تكاليف الأدوات، (4) تكرارات التصميم المتكررة التي تتطلب استجابة سريعة، أو (5) التطبيقات ذات الوزن الحرج حيث يؤدي تحسين الطوبولوجيا إلى تقليل الكتلة بشكل كبير.
الاستنتاجات
إن Inconel 718 هي سبيكة العمود الفقري لصناعة الطيران للتصنيع الإضافي، مع مستوى جاهزية تكنولوجية ناضجة، وقاعدة بيانات واسعة النطاق للعمليات، وتراث طيران مثبت عبر منصات LPBF وEBM.
الوجبات الرئيسية لطائرة AM من Inconel 718:
1. اختيار العملية:LPBF لميزات الدقة والتفاصيل الدقيقة؛ EBM للمكونات الكبيرة والحساسة للضغط والتي تتطلب الحد الأدنى من التشوه.
2. التحكم في البنية المجهرية:يعمل التصلب السريع على تحسين بنية الحبوب ولكنه يخلق تباينًا؛ يعتبر HIP والمعالجة الحرارية المناسبة إلزامية لتطبيقات الفضاء الجوي.
3. تحقيق الملكية:إن مادة AM Inconel 718 المعالجة بالحرارة الكاملة تفي بخصائص المطاوع أو تتجاوزها؛ يتحسن عمر التعب بنسبة 20-40% بعد HIP بسبب إزالة المسامية.
4. ضمان الجودة:يعد التصوير المقطعي ضروريًا للكشف عن العيوب الداخلية؛ عينات الشهود تتحقق من صحة الخصائص الميكانيكية لكل بناء.
5. الجدوى الاقتصادية:أصبحت AM{0}}تنافسية من حيث التكلفة بالنسبة للهندسة المعقدة (الشراء-للطيران- > 8:1)، أو الأحجام المنخفضة، أو التصميمات المحسنة-الطوبولوجية التي تحقق انخفاضًا ملحوظًا في الوزن.
بالنسبة لمصنعي المعدات الأصلية في مجال الطيران وموردي المستوى 1 الذين يقومون بتقييم Inconel 718 AM، يوصى باتباع نهج تدريجي: (1) تأهيل معلمات العملية وفقًا لمعايير AMS 7011 وASTM F3055، (2) إنشاء بروتوكولات إدارة المسحوق، (3) التحقق من صحة دورات المعالجة الحرارية، (4) تطوير حسابات التصميم المسموح بها لتباين الخواص، و (5) تنفيذ الاختبارات غير الاختبارية القوية وأنظمة الجودة وفقًا لوكالة NASA MSFC-STD-3716.


