

يعد تشطيب السطح أحد أهم مواصفات - من الناحية العملية والأكثر سوء فهمها - في شراء الفولاذ المقاوم للصدأ. نفس الدرجة من الفولاذ المقاوم للصدأ (على سبيل المثال،304أو 316L) في خمسة ظروف سطحية مختلفة بشكل أساسي: رقم 1 (مدرفل على الساخن، ملدن، مخلل)، 2B (مدرفل على البارد، ملدن لامع، جلد - مملوء)، BA (ملدن لامع)، رقم 4 (مصقول/ساتان)، أو تشطيب مرآة. ولكل منها طريق تصنيع مميز، وخشونة السطح (Ra)، والمظهر، ومقاومة التآكل، ومجموعة من التطبيقات المناسبة.
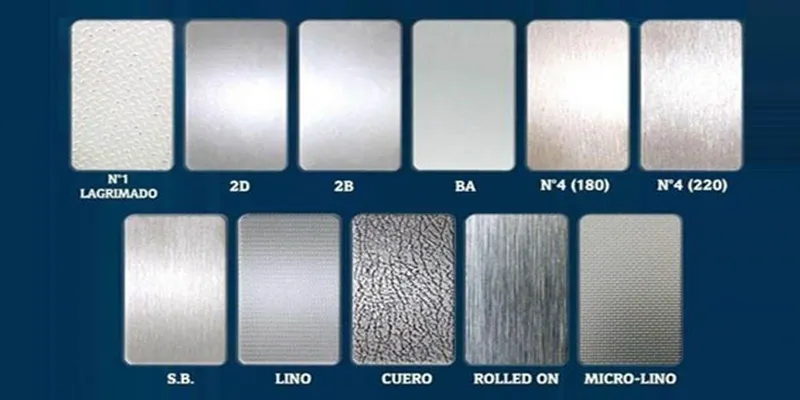
إن تحديد التشطيب الخاطئ يكلف أموالاً بثلاث طرق: زيادة-المواصفات (الدفع مقابل تشطيب المرآة عندما يكون 2B كافيًا)، أو أقل من-المواصفات (استلام اللوحة رقم 1 لوعاء غرفة-نظيفة صيدلانية)، أو المواصفات الخاطئة- (طلب رقم 4 عندما يتطلب التطبيق المقصود 2B لقابلية اللحام وأداء التآكل).
ما هو الانتهاء من السطح؟
في صناعة الفولاذ المقاوم للصدأ، يصف "تشطيب السطح" الحالة المادية وملمس السطح الخارجي للفولاذ أثناء خروجه من المصنع أو معالجته لاحقًا. إنه ليس مجرد خيار جمالي. يحدد الانتهاء من السطح بشكل مباشر:
- مقاومة التآكل - التشطيبات الأكثر سلاسة تحتوي على شقوق أقل للكلوريد- الحفر الناتج
- قابلية التنظيف - أمر بالغ الأهمية في بيئات الأغذية والأدوية وأشباه الموصلات
- قابلية اللحام - تشطيبات معينة (على سبيل المثال. 2B) تنتج مناطق لحام أكثر نظافة وأكثر اتساقًا
- التوافق الصحي - تحدد معايير EHEDG وFDA و3-A الحد الأقصى لقيم Ra
- يؤثر سلوك التصنيع - على حالة السطح على القابلية للتشكيل، والظهر الزنبركي-، وتآكل الأدوات
- الملاءمة الجمالية - تتطلب التطبيقات المعمارية والمستهلكة والنقل صفات بصرية محددة
- يعد تسعير - النهاية المحرك الأساسي لسعر الفولاذ المقاوم للصدأ المدلفن المسطح- للكيلوغرام الواحد
هناك معياران دوليان رئيسيان يحددان ويصنفان تشطيبات الأسطح المصنوعة من الفولاذ المقاوم للصدأ للمنتجات المدرفلة-المسطحة:
| معيار | منطقة | نِطَاق | الانتهاء من التسميات المستخدمة |
| إن 10088-2:2014 | أوروبا / العالمية | منتجات الفولاذ المقاوم للصدأ المسطحة: الصفائح، الألواح، الأشرطة | 1D، 1E، 2B، 2D، 2E، 2R (با)، 2Q، 2G، 2J، 2K، 2P، 2F |
| أستم A480 / A480M | الولايات المتحدة الأمريكية / العالمية | المتطلبات العامة للفولاذ المسطح-المقاوم للصدأ / الحرارة-المسطح | رقم 1، رقم 2 ب، رقم 2 د، ب، رقم 3، رقم 4، رقم 6، رقم 7، رقم 8 |
| جيس G4305 | اليابان | ألواح وصفائح وأشرطة من الفولاذ المقاوم للصدأ ملفوفة على البارد-. | رقم 1، رقم 2B، رقم 2D، BA، رقم 3، رقم 4، HL (خط الشعر)، رقم 8 |
| ايزو 1302:2002 | عالمي | الإشارة إلى نسيج السطح في الوثائق الفنية للمنتج | قيم Ra / Rz؛ مكملة للمعايير المذكورة أعلاه |
كيف يتم تصنيف التشطيبات السطحية للفولاذ المقاوم للصدأ
جميع التشطيبات القياسية لألواح الفولاذ المقاوم للصدأ تأتي من أحد طريقي الإنتاج، اللذين يحددان حالة السطح الأساسي قبل أي معالجة ثانوية:
-طريق الدرفلة على الساخن: لوح فولاذي ← الدرفلة على الساخن ← التلدين ← إزالة الترسبات/التخليل ← اللمسة النهائية رقم 1 (1D). يؤدي الدرفلة على الساخن فوق درجة حرارة إعادة البلورة إلى إنتاج سطح خشن ومغطى بالقشور-يتطلب تنظيفه بالتخليل الحمضي. والنتيجة هي لمسة نهائية باهتة وغير لامعة مع نسبة Ra عالية نسبيًا.
-طريق الدرفلة على البارد:-ملف مدرفل على الساخن/ملدن/مخلل ← درفلة على البارد (درجة حرارة الغرفة) ← التلدين (جو متحكم فيه أو فرن مفتوح) ← جلد اختياري -تمرير درفلة ← معالجة إضافية ← 2B، 2D، BA، رقم 4، رقم 8. إن الدرفلة على البارد بين اللفائف المصقولة تنتج سطحًا أكثر سلاسة وأكثر انعكاسًا. يؤدي التلدين بعد-التليين على البارد-في جو ساطع (هيدروجين/نيتروجين) إلى تجنب تكون القشور، مما يؤدي إلى الحصول على تشطيب BA.
خشونة السطح (Ra) كمقياس كمي
Ra (المتوسط الحسابي للخشونة، بالميكرومتر، μm) هو المقياس الكمي المقبول عالميًا لنسيج السطح. وهو يمثل متوسط الانحراف المطلق لملف السطح عن الخط المتوسط على طول أخذ العينات. أقل Ra=سطح أكثر سلاسة=مواصفات أعلى=تكلفة أعلى.
| ينهي | AR التعيين | تعيين ASTM | را نموذجي (ميكرومتر) | النعومة النسبية |
| مخلل مدرفلة على الساخن-مخلل | 1D / 1E | رقم 1 | 3.0–10.0 | أقسى |
| مخلل ملفوف على البارد-مخلل | 2E | رقم 2D | 0.5–2.5 | خشن |
| لقد مر-الجلد البارد-. | 2B | رقم 2 ب | 0.1–0.5 | معتدل |
| صلب مشرق | 2R | بكالوريوس | < 0.1 | سلس |
| نحى / الساتان | 2J | رقم 4 | 0.2–0.8 | معتدل |
| مرآة مصقولة | 2P | رقم 8 | < 0.05 | أسلس |
رقم 1 النهاية - الساخنة - المدرفلة، الملدنة، المخللة
يتم إنتاج اللمسة النهائية رقم 1 (التعيين EN: 1D لأساس الشريط البارد، أو 1E للألواح المدرفلة على الساخن-) عن طريق الدرفلة على الساخن لألواح الفولاذ عند درجات حرارة تزيد عن 1100 درجة من خلال سلسلة من حوامل الدرفلة، ثم التلدين (المعالجة الحرارية لإعادة البلورة عند حوالي 1050-1150 درجة) والتخليل الحمضي (عادةً حمام مختلط من HNO3/HF أو إزالة الترسبات الكلسية بالملح المحايد) لإزالة مقياس مطحنة أكسيد الحديد- واستعادة طبقة أكسيد الكروم- السلبية.
المظهر والخصائص
والنتيجة هي سطح رمادي باهت وخشن-غير عاكس-رمادي. إنها اللمسة النهائية الأقل دقة في مجموعة الفولاذ المقاوم للصدأ.
| ملكية | رقم 1 مواصفات النهاية |
| تعيين EN | 1D (شريط مخلل صلب مدرفل على الساخن) / 1E (لوحة) |
| تعيين ASTM | رقم 1 |
| تعيين JIS | رقم 1 |
| خشونة السطح Ra | عادةً 3.0-10.0 ميكرومتر (لم يتم تحديد حد أعلى في ASTM A480) |
| مظهر | سطح رمادي باهت وخشن-غير منتظم؛ لا انعكاس |
| نطاق سمك الإنتاج | المدرفلة على الساخن-: عادةً من 2.0 مم إلى 100 مم+ |
| أشكال المنتجات النموذجية | Plate (>4.75 ملم)؛ لفائف ثقيلة ورقة للاستخدام الصناعي |
| المعايير الرئيسية | أستم A480، إن 10088-2، جيس G4304 |
التطبيقات النموذجية
- أوعية الضغط وصهاريج التخزين في مصانع الكيماويات
- مبادلات حرارية صناعية (جوانب تلامس-ليست -عملية)
- الإطارات الهيكلية وأقواس الدعم في البيئات المسببة للتآكل
- البنية التحتية لمحطات معالجة المياه
- مكونات مصنع اللب والورق حيث لا يكون لجماليات السطح أي أهمية
- المكونات الهيكلية البحرية وسطح المنصة البحرية
2B إنهاء - بارد-ملفوف، صلب لامع، جلد-مرر
2B هي تشطيبات صفائح الفولاذ المقاوم للصدأ الأكثر شيوعًا في جميع أنحاء العالم، حيث تمثل ما يقرب من 60 إلى 70% من شحنات المنتجات المسطحة المدرفلة على البارد. يتم إنتاجه عن طريق الدرفلة الباردة (في درجة حرارة الغرفة من خلال لفات مصقولة أرضية دقيقة)، يليها التلدين (إما التلدين المستمر في فرن مفتوح مع التخليل الحمضي اللاحق، أو التلدين اللامع في جو متحكم فيه)، ثم تمرير الجلد الخفيف النهائي - (درفلة المزاج-) من خلال لفات مصقولة للغاية. إن خطوة تمرير الجلد- هي ما يميز 2B عن 2D (المدرفل على البارد-والملدن والمخلل) - فهو ينعم السطح ويضيءه.
المظهر والخصائص
| ملكية | مواصفات النهاية 2B |
| تعيين EN | 2B |
| تعيين ASTM | رقم 2 ب |
| تعيين JIS | رقم 2 ب |
| خشونة السطح Ra | عادة 0.1-0.5 ميكرومتر؛ الحد الأقصى 0.5 ميكرومتر لكل EN 10088-2 لمعظم الدرجات |
| مظهر | أملس، وعاكس إلى حد ما (شبه-مشرق)؛ لمعان حليبي طفيف. زي مُوحد |
| نطاق سمك الإنتاج | عادة من 0.3 مم إلى 8.0 مم (أكثر سمكًا متوفر في بعض المطاحن) |
| أشكال المنتجات النموذجية | ورقة ولفائف. شرط التسليم القياسي للدرجات الأوستنيتي |
| المعايير الرئيسية | أستم A480، إن 10088-2، جيس G4305 |
التطبيقات النموذجية
- معدات تجهيز الأغذية للأغراض العامة-(الخزانات والناقلات والأسطح)
- معدات تقديم الطعام التجارية وأسطح عمل المطبخ
- أوعية وأنابيب العمليات الكيميائية (غير-شديدة النقاء-عالية-)
- أنظمة تقليم السيارات والعادم
- معدات العمليات الصيدلانية (الدرجة المتوسطة)
- خزانات تخزين وتوزيع المياه
- اللوحات المعمارية التي تكون النهاية-غير العاكسة للمرآة مقبولة
- مادة أولية للتلميع اللاحق حتى رقم 4 أو تشطيب المرآة
لماذا 2B هي المواصفات الافتراضية
يوفر 2B التوازن الأمثل لجودة السطح، ومقاومة التآكل، وقابلية التشكيل، وقابلية اللحام، والتكلفة. وهذا هو شرط التسليم القياسي للدرجات الأوستنيتي (304، 304L، 316، 316L، 321) من جميع المطاحن العالمية تقريبًا ما لم ينص على خلاف ذلك. بالنسبة لمعظم التطبيقات الصناعية، -الخدمية، والتطبيقات المعمارية، فإن 2B هي المواصفات الصحيحة ولا يلزم وجود تشطيب متميز.
BA (2R) النهاية - صلب لامع
يتم إنتاج تشطيب BA (ملدن لامع)، المعين 2R في EN 10088-2، عن طريق الدرفلة على البارد متبوعة بالتليين في جو وقائي محكم - عادة خليط من الهيدروجين (H2) والنيتروجين (N2) - الذي يمنع الأكسدة أثناء المعالجة الحرارية. نظرًا لعدم وجود قشور على السطح أثناء التلدين، فلا حاجة للتخليل الحمضي. يؤدي غياب خطوة التخليل، جنبًا إلى جنب مع اللفائف المصقولة للغاية المستخدمة في الدرفلة على البارد، إلى إنتاج سطح عاكس لامع مع خشونة سطح منخفضة جدًا.
BA مقابل. 2B: التمييز الحاسم
يخلط العديد من المشترين بين BA و2B. الفرق هو طريقة التصنيع وجودة السطح النهائية:
| مميزة | الانتهاء من 2B | الانتهاء من بكالوريوس (2R). |
| الغلاف الجوي الصلب | فرن مفتوح (الهواء أو النيتروجين) | التحكم في H2/N2 - بدون أكسدة |
| خطوة التخليل الحمضي | مطلوب (بعد الصلب المفتوح) | غير مطلوب |
| الجلد-تمرير المتداول | نعم - بعد التخليل | يجوز أو لا يجوز تطبيقها |
| خشونة السطح Ra | 0.1–0.5 µm | < 0.1 µm (typically 0.02–0.08 µm) |
| مظهر | ناعم، شبه{0}}مشرق، ذو لون حليبي طفيف | عاكس للغاية،-يشبه المرآة، ومشرق |
| جودة الطبقة السلبية | جيد - معاد تكوينه بعد التخليل | ممتاز - بدون إزعاج ومستمر |
| التكلفة النسبية مقابل 2B | المرجع الأساسي | +10–25% قسط (تكلفة الغلاف الجوي الخاضعة للرقابة) |
| حالة الاستخدام الأساسي | الصناعية والتجارية العامة | صيدلاني، غذائي-درجة نقاء عالية-. |
التطبيقات النموذجية
- معدات الغرف النظيفة الصيدلانية- والمفاعلات الحيوية
- أنظمة-ماء عالي النقاء (WFI - ماء للحقن).
- أوعية معالجة الأغذية ومنتجات الألبان التي تتطلب الالتزام بـ CIP (التنظيف-في-المكان).
- معدات تصنيع أشباه الموصلات والالكترونيات الدقيقة
- صفائح دعم الألواح الشمسية (متطلبات الانعكاس)
- الكسوة المعمارية الزخرفية تتطلب انعكاسية عالية
- أسطح تصنيع الأجهزة الطبية
رقم 4 اللمسة النهائية - مصقول / ساتان
اللمسة النهائية رقم 4 (التعيين EN: 2J للمواصفات الأكثر شيوعًا) هي لمسة نهائية مصقولة ميكانيكيًا يتم إنتاجها عن طريق الفرشاة الكاشطة للصفائح 2B أو 2D مع أحزمة أو فرش كاشطة أكثر دقة - عادةً من 120 إلى 180 حبيبة رملية - في اتجاه واحد. والنتيجة هي نمط خطي موحد من الخدوش المتوازية الدقيقة ("الحبيبات") التي تمتد على طول اتجاه التدحرج.
هام: على عكس تشطيبات المطاحن (رقم 1، 2ب، BA)، فإن رقم 4 هو خطوة معالجة ثانوية يتم إجراؤها دائمًا تقريبًا بواسطة مركز خدمة أو وحدة تشطيب بدلاً من مصنع الصلب الأساسي. وهذا يعني أنه يتم إنتاج الورقة رقم 4 في فترات زمنية أقصر ولكن بعلاوة معالجة تزيد عن 2B.
المظهر والخصائص
| ملكية | رقم 4 مواصفات النهاية |
| تعيين EN | 2J (Ra أقل من أو يساوي 0.5 ميكرومتر) - أقرب مكافئ؛ أيضًا 2G للفرشاة الخشنة |
| تعيين ASTM | رقم 4 (ما يعادل 120-180 حبيبة رملية) |
| تعيين JIS | رقم 4 / HL (خط الشعر هو نوع ذو حبة أطول) |
| خشونة السطح Ra | عادة 0.2-0.8 ميكرومتر حسب مواصفات الحصى |
| مظهر | خطوط خطية موحدة (الحبوب)؛ لمعان الساتان الباهت؛ غير -عاكسة |
| اتجاه الحبوب | أحادي الاتجاه بالتوازي مع اتجاه طول المتداول / الورقة |
| مادة البداية | عادة ورقة/ملف 2B أو 2D |
| المعايير الرئيسية | ASTM A480، EN 10088-2 (الأقرب)، JIS G4305 |
رقم 4 مقابل خط الشعر (HL): تمييز رئيسي
يعتبر Hairline (HL) نوعًا مختلفًا من اللمسات النهائية المصقولة، وهي شائعة بشكل خاص في اليابان (مواصفات JIS) والتطبيقات المعمارية. تستخدم HL أحزمة كاشطة متواصلة- شوط أطول لإنتاج خطوط متوازية طويلة للغاية وغير منقطعة تمتد بطول الورقة بالكامل - مما يعطي مظهرًا-يشبه الشعر. يشبه Ra الرقم 4 (0.2–0.8 ميكرومتر) لكن طول الحبة أكبر بكثير. HL هو التشطيب القياسي للألواح المعمارية والديكورات الداخلية للمصاعد وواجهات المباني حيث يكون النمط المستمر مهمًا من الناحية الجمالية.
التطبيقات النموذجية
- معدات المطابخ التجارية وخدمات الطعام (المغاسل، وأسطح العمل، والمرفقات)
- معدات المستشفيات والعيادات (العربات والطاولات والخزائن)
- اللوحات المعمارية وتكسية الأعمدة والديكورات الداخلية للمصاعد
- الأجهزة المنزلية: الثلاجات، غسالات الصحون، الغسالات
- أثاث وتجهيزات المطاعم والحانات
- التصميم الداخلي لمركبات النقل (القطارات والحافلات وسيارات المترو)
- واجهات المباني التجارية والتجزئة (عند تحديد متغير HL)
مرآة (رقم 8) تشطيب - عاكسة
تشطيب المرآة (ASTM No.8; EN 2P) هو أعلى-مواصفات تشطيب سطح الفولاذ المقاوم للصدأ القياسي. يتم إنتاجه من خلال عملية تلميع ميكانيكية تقدمية متعددة-تبدأ من لوح BA أو 2B، باستخدام مواد كاشطة دقيقة بشكل متزايد (عادةً من 220 حبيبة رملية إلى 600، 800، وأخيرًا التلميع باستخدام اللباد أو مركبات التلميع) لإزالة جميع الخدوش السطحية والحفر والملمس الاتجاهي. تنتج مرحلة التلميع النهائية سطحًا يعكس الصور بوضوح شبه تام.
المظهر والخصائص
| ملكية | مواصفات اللمسة النهائية للمرآة (رقم 8). |
| تعيين EN | 2P |
| تعيين ASTM | رقم 8 |
| تعيين JIS | رقم 8 |
| خشونة السطح Ra | < 0.05 µm (< 0.025 µm achievable with electropolish overlay) |
| مظهر | مرآة-ساطعة؛ تشويه-انعكاس حر؛ لا توجد حبوب أو خطوط مرئية |
| مادة البداية | ورقة BA (2R) أو 2B؛ يفضل BA للاتساق الأساسي الفائق |
| الانعكاسية | 85-95% انعكاس مرآوي (مقابل 20-40% لـ 2B) |
| قسط السعر مقابل 2B | عادةً +40–80% للدرجة/المقياس المعادل (معالجة- مكثفة) |
| المعايير الرئيسية | أستم A480 رقم 8؛ إن 10088-2 الجدول 4 (2P) |
قيود مهمة على تشطيب المرآة
- تتميز اللمسة النهائية المرآة بأنها ناعمة بالنسبة لصلابة المعدن الأساسي - فهي قابلة للخدش وبصمات الأصابع بسهولة أثناء الخدمة
- يمكن رؤية الضرر السطحي على الفور؛ يلزم وجود طبقة واقية أو رعاية عند النقل والتركيب
- غير مناسب للتطبيقات التي تتطلب-اللحام بعد التسليم بدون إعادة معالجة الحرارة-المنطقة المتأثرة
- في البيئات المسببة للتآكل،-يمكن للخدوش الصغيرة الناتجة عن الخدمة أن تؤثر على أداء التآكل - يُفضل الصقل الكهربائي فوق قاعدة مرآة للوسائط القوية
- تقلب الأسعار: عملية الصقل تتطلب عمالة مكثفة-؛ تتقلب المهل والأقساط بشكل كبير مع حجم الطلب ودرجة السبائك
التطبيقات النموذجية
- الكسوة المعمارية وألواح الواجهات وأغطية الأعمدة ومكاتب الاستقبال
- حالات العرض التجارية، وتجهيزات البيع بالتجزئة، وواجهات عرض المجوهرات
- المنتجات الاستهلاكية الزخرفية (الساعات وأدوات المائدة وأواني الطبخ الخارجية)
- المنشآت الفنية والمنحوتات
- الألواح العاكسة لمركزات الطاقة الشمسية والإضاءة
- أسطح تلامس عالية المواصفات لتجهيز الأغذية (يمكن تلميع المرايا كهربائيًا إلى Ra < 0.025 ميكرومتر للخدمة المعقمة)
التشطيبات الإضافية: رقم 3، رقم 6، رقم 7، مصقول كهربائيًا
رقم 3 اللمسة النهائية (EN: 2J خشن)
رقم 3 عبارة عن لمسة نهائية مصقولة متوسطة يتم إنتاجها باستخدام مواد كاشطة أكثر خشونة (80-100 حبيبة رملية) من رقم 4، مما ينتج عنه نمط حبيبي أكثر وضوحًا وخشونة. Ra عادة 0.5-1.5 ميكرومتر. يستخدم على نطاق واسع في معدات المطابخ الصناعية وتقديم الطعام التجاري حيث تكون قابلية التنظيف مهمة ولكن الحبوب الدقيقة جدًا رقم 4 ليست مطلوبة. أقل شيوعا من رقم 4 في التجارة الدولية.
رقم 6 النهاية (تامبيكو - مصقول / ساتان باهت)
يتم إنتاج رقم 6 عن طريق تنظيف اللمسة النهائية رقم 4 باستخدام فرشاة تامبيكو (ألياف نباتية-) باستخدام مركب الخفاف والزيت. يؤدي هذا إلى تلطيف الخطوط الاتجاهية للطلاء رقم 4 وتنعيمها قليلًا، مما ينتج عنه مظهر حريري غير لامع- أكثر انتشارًا. Ra مشابه للرقم 4 (0.3-0.8 ميكرومتر) ولكن مع انخفاض الاتجاه. يُستخدم في التطبيقات المعمارية حيث يُفضل استخدام الفرشاة الجمالية-الأقل انعكاسًا.
اللمسة النهائية رقم 7 (مصقول، بالقرب من -المرآة)
يتم إنتاج رقم 7 عن طريق تلميع القطع العالي- باستخدام مواد كاشطة دقيقة تقترب من جودة المرآة-، ولكن بدون مراحل التلميع الدقيقة-النهائية المطلوبة للرقم 8. قد تظل آثار صغيرة من اتجاه الكشط مرئية تحت الضوء المائل. را 0.05-0.15 ميكرومتر. تنتج سطحًا انعكاسيًا عاليًا جدًا بتكلفة ووقت معالجة أقل قليلاً من المرآة الكاملة. تستخدم في التطبيقات المعمارية والعبور والديكور حيث لا يكون هناك ما يبرر تكلفة المرآة الحقيقية.
لمسة نهائية مصقولة بالكهرباء (EP).
التلميع الكهربائي عبارة عن عملية كهروكيميائية (تحلل أنودي في إلكتروليت حمض الفوسفوريك/حمض الكبريتيك) تعمل على إزالة المعدن السطحي بشكل انتقائي من القمم الدقيقة-، مما يؤدي إلى تسوية السطح على المقياس الذري وإنتاج سطح سلبي،- فائق النعومة، وفائق-نقي. يتم تطبيقه عادةً على قاعدة 2B أو BA.
- Ra يمكن تحقيقه: < 0.25 ميكرومتر من قاعدة 2B؛ <0.05 ميكرومتر من BA أو قاعدة المرآة
- يزيل تلوث الحديد الحر ويعزز عمق الفيلم السلبي Cr2O3 واستمراريته
- إلزامي للخدمات الصيدلانية ASME BPE SF4/SF5
- متوافق مع إدارة الغذاء والدواء الأمريكية-في ما يتعلق بالاتصالات الغذائية والتطبيقات الصيدلانية
- المعايير: ASTM B912 (التلميع الكهربائي باستخدام الطرق الكهروكيميائية)؛ ASME BPE-2022
جدول المقارنة الرئيسي: جميع التشطيبات جنبًا إلى جنب
يوفر الجدول التالي مرجعًا وحيدًا موثوقًا -لمقارنة جميع تشطيبات الأسطح الرئيسية المصنوعة من الفولاذ المقاوم للصدأ عبر سبعة أبعاد. تم تصميم هذا الجدول للاستخدام المباشر في مواصفات المشتريات والمستندات الهندسية وقرارات الشراء.
| اسم النهاية | إن 10088-2 | أستم A480 | را (ميكرومتر) | مظهر | طريق الإنتاج | التكلفة النسبية مقابل 2B | التطبيقات الأولية |
| رقم 1 (HRA مخلل) | 1D / 1E | رقم 1 | 3.0–10.0 | مملة، خشنة، رمادية | لفة ساخنة + تصلب + مخلل | -30 إلى -50% | لوحة صناعية، هيكلية |
| 2D (CR مخلل) | 2D / 2E | رقم 2D | 0.5–2.5 | الساتان الباهت والبارد | لفة باردة + يصلب + مخلل | -10 إلى -20% | الرسم العميق والتشكيل |
| 2ب (تم اجتياز مظهر CR-) | 2B | رقم 2 ب | 0.1–0.5 | أملس، وشبه-مشرق | 2D + الجلد-تمرير لفة | القاعدة (100%) | الغرض العام-، الأكثر شيوعًا |
| بكالوريوس (مصلب مشرق) | 2R | بكالوريوس | < 0.1 | عاكس للغاية | CR + يصلب مشرق (H2/N2) | +10 إلى +25% | الأدوية، الأغذية،-النقاوة العالية |
| رقم 3 (ناعم خشن) | 2J (خشن) | رقم 3 | 0.5–1.5 | الحبوب الخشنة، الساتان | 2B + 80–تلميع بحبيبات رملية 100 | +15 إلى +30% | مطابخ صناعية |
| رقم 4 (الساتان المصقول) | 2J | رقم 4 | 0.2–0.8 | الساتان والحبوب الخطية | 2B + 120–فرشاة ذات حبيبات رملية 180 | +20 إلى +40% | تقديم الطعام، الهندسة المعمارية، الطبية |
| HL (شعري) | 2J (حبة طويلة) | البديل رقم 4 | 0.2–0.8 | الحبوب المستمرة الطويلة | 2B + الحزام المستمر | +25 إلى +45% | واجهات معمارية، مصاعد |
| رقم 6 (برتقالي تامبيكو) | - | رقم 6 | 0.3–0.8 | ساتان ناعم غير لامع | لا .4 + فرشاة تامبيكو | +30 إلى +50% | معمارية، ديكورية |
| رقم 7 (بالقرب من -المرآة البرتقالية) | - | رقم 7 | 0.05–0.15 | بالقرب من-المرآة، ساطع | -متعدد القطع-عالي المستوى | +50 إلى +70% | العمارة، العبور |
| مرآة (رقم 8) | 2P | رقم 8 | < 0.05 | مرآة-ساطعة وواضحة | تلميع متعدد-مراحل + تلميع نهائي | +40 إلى +80% | الزخرفية والمعمارية |
| مصقول بالكهرباء (EP) | 2P (EP) | الجيش الشعبي | < 0.25 | فائق النعومة والإشراق.- | عملية أنوديك الكهروكيميائية | +60 إلى +120% | صيدلاني، معقم، -عالي النقاء |
وأوضح خشونة السطح (Ra).
تخيل أنك تقوم بتمرير إصبعك على سطح قطعة معدنية. حتى الأسطح التي تبدو مسطحة للعين لها قمم ووديان مجهرية. Ra (متوسط الخشونة) هو متوسط الارتفاع الرياضي لتلك القمم والوديان، ويقاس بالميكرومتر (ميكرومتر) - ميكرومتر واحد هو جزء من مليون من المتر، أو ما يقرب من 0.04 جزء من الألف من البوصة.
الجزء السفلي Ra=سطح مسطح وأكثر سلاسة. أعلى Ra=سطح أكثر خشونة مع قمم ووديان أكثر وضوحًا.
قيم Ra للتشطيبات المصنوعة من الفولاذ المقاوم للصدأ
| ينهي | را نموذجي (ميكرومتر) | الحد الأقصى لـ Ra (ميكرومتر) | مقياس نسبي (لا.1=10) | الإدراك البشري |
| رقم 1 | 3.0–10.0 | لا يوجد حد أقصى قياسي | 100 | خشنة الملمس بشكل واضح |
| 2D | 0.5–2.5 | 2.5 (إن 10088) | 25 | يشعر بالخشونة قليلاً |
| 2B | 0.1–0.5 | 0.5 (إن 10088) | 5 | ناعم الملمس |
| بكالوريوس (2ر) | 0.02–0.1 | 0.1 | 1 | على نحو سلس جدا |
| رقم 4 / اتش ال | 0.2–0.8 | 0.8 (المواصفات النموذجية) | 8 | الحبوب الناعمة الاتجاهية |
| مرآة رقم 8 | < 0.05 | 0.05 (الهدف) | < 0.5 | على نحو سلس بشكل غير محسوس |
| مصقول بالكهرباء | < 0.25 from 2B; < 0.05 from BA | 0.25 | < 2.5 | على نحو سلس بشكل غير محسوس |
Ra vs.Rz - اعرف الفرق
Ra (خشونة المتوسط الحسابي) هي معلمة المواصفات الأكثر شيوعًا. Rz (متوسط عمق الخشونة - متوسط خمسة أعلى قمة-إلى-قياسات الوادي) يتم تحديده أحيانًا في المعايير الأوروبية ومعايير DIN ويكون دائمًا أعلى عدديًا من Ra لنفس السطح. Rz ≈ 4–7 × Ra لمعظم الأسطح العملية المصنوعة من الفولاذ المقاوم للصدأ. عند مراجعة شهادات سطح الموردين، تأكد ما إذا كانت القيم المبلغ عنها هي Ra أو Rz - فهي غير قابلة للتبديل.
كيف يؤثر تشطيب السطح على مقاومة التآكل
مقاومة التآكل للفولاذ المقاوم للصدأ مستمدة من طبقة رقيقة غير مرئية (1-5 نانومتر) من أكسيد الكروم (Cr2O3) التي تتشكل تلقائيًا على السطح عند تعرضها للأكسجين. يحتوي السطح الخشن على مساحة سطح أكبر، ومزيد من الشقوق المجهرية، والمزيد من التعرض لحدود الحبوب -، وكلها توفر مواقع لتراكم أيونات الكلوريد، وتعطيل الفيلم السلبي، وبدء التآكل. يوفر السطح الأكثر سلاسة مواقع هجوم أقل وطبقة سلبية أكثر اتساقًا واستمرارًا.
مقاومة التنقر المقارنة عن طريق النهاية
| ينهي | را (ميكرومتر) | المقاومة النسبية للتأليب | خطر تآكل الشقوق | جودة الفيلم السلبي |
| رقم 1 | 3–10 | أدنى | الأعلى | مخلل - مناسب |
| 2D | 0.5–2.5 | منخفض-متوسط | عالي | جيد - مخلل ومخلل |
| 2B | 0.1–0.5 | جيد | معتدل | جيد جدًا - جلد-تم اجتيازه |
| بكالوريوس (2ر) | < 0.1 | جيد جدًا | قليل | ممتاز - أكسيد غير مضطرب |
| رقم 4 | 0.2–0.8 | معتدل | معتدل-مرتفع | جيد (يعتمد على تخميل العملية -اللاحقة) |
| مرآة (رقم 8) | < 0.05 | ممتاز | منخفض جدًا | - مواقع سطحية ممتازة |
| مصقول بالكهرباء | < 0.25 | أفضل | أدنى | نسبة - Cr:Fe متفوقة معززة بـ EP |
التأثير الحاسم لمرحلة ما بعد-معالجة التصنيع
لا يضمن تشطيب السطح تلقائيًا المقاومة المثالية للتآكل بعد التصنيع. يؤدي كل من اللحام والطحن والقطع إلى تعطيل الفيلم السلبي وإحداث التلوث (الحديد المضمن من الأدوات، وحساسية المنطقة المتأثرة بالحرارة-، وتناثر اللحام). يجب تخميل أي مكون مصنع في خدمة التآكل (ASTM A380/A967)، وإذا لزم الأمر، صقله كهربائيًا بعد التصنيع بغض النظر عن تشطيب المطحنة الأصلي.
إنهاء دليل الاختيار حسب الصناعة
يقدم الجدول التالي توصيات نهائية للتشطيب حسب قطاع الصناعة ونوع التطبيق. تستند هذه التوصيات إلى ممارسات الصناعة القياسية والمتطلبات التنظيمية المعمول بها وتحسين أداء التآكل وقابلية التنظيف والتكلفة.
| صناعة | طلب | الانتهاء الموصى به | الأساس التنظيمي / المعياري |
| الأطعمة والمشروبات | الأسطح الملامسة للأغذية والخزانات والناقلات | 2B أو No.4 (Ra <0.8 ميكرومتر) | EHEDG Doc. 8; 3-معيار صحي رقم . 74-07 |
| الأطعمة والمشروبات | CIP (تنظيف-في-مكانها) الأنابيب والأوعية | BA (2R) أو EP (Ra <0.51 ميكرومتر) | EHEDG Doc. 8; إدارة الغذاء والدواء 21 CFR الجزء 117 |
| الصيدلانية | أوعية المعالجة والمفاعلات والمعالجة الحيوية | BA (2R) أو EP - SF4/SF5 | ASME BPE-2022 الجزء SF؛ ادارة الاغذية والعقاقير cGMP |
| الصيدلانية | WFI وأنظمة المياه-عالية النقاء | EP فقط (Ra <0.25 ميكرومتر) | ASME BPE-2022 SF5؛ جامعة جنوب المحيط الهادئ<1231> |
| المعالجة الكيميائية | المفاعلات والأعمدة وصهاريج التخزين | رقم 1 أو 2B (سمك اللوحة) | الجمعية الأمريكية للمهندسين الميكانيكيين الثامن؛ EN 13445 (أوعية الضغط) |
| بنيان | الكسوة الداخلية، أغطية الأعمدة، المصاعد | رقم 4 / HL أو مرآة (رقم 8) | لا يوجد معيار إلزامي؛ مواصفات العميل |
| بنيان | ألواح الواجهات الخارجية (الساحلية / الحضرية) | رقم 4 / HL (معطل ومغلف) | أما 2605؛ مواصفات فترة الصيانة |
| الأجهزة الطبية | الأدوات الجراحية ومكونات الزرع | EP أو رقم 8 (قاعدة Ba) | إسو 13485؛ أستم F899؛ ادارة الاغذية والعقاقير 21 كفر 820 |
| السيارات | أنظمة العادم، القطع، الأجزاء الزخرفية | 2 ب أو رقم 4 | مواصفات صانعي القطع الأصلية؛ ساي J175 |
| الطاقة / النفط والغاز | أوعية الضغط والمبادلات الحرارية | رقم 1 أو 2B + EP للخدمة الحامضة | الجمعية الأمريكية للمهندسين الميكانيكيين الثامن؛ نيس MR0175/ISO 15156 |
| الأجهزة المنزلية | ثلاجات، غسالات، مغاسل | رقم 4 (180 حصى) أو HL | إن 60335؛ UL 749 (سلامة الأجهزة) |
| أشباه الموصلات | غرف المعالجة، ومعالجة الرقاقات | EP (Ra <0.05 ميكرومتر) من قاعدة BA | شبه F47؛ SEMI S2 (سلامة المعدات) |


